橡胶密封件发泡成型问题排查 不同形态发泡助剂适配选型方法
橡胶密封件生产过程中,不少操作人员会碰到同一套配方换了发泡剂供应商之后,成品泡孔细密程度差异大,密封承压性能不达标,甚至出现整批返工报废的情况。很多生产方第一时间会调整硫化温度、硫化时间参数,反复试错却收效甚微,反而忽略了发泡助剂本身的形态特性和当前加工设备的匹配度。本文会逐一拆解不同形态发泡助剂的应用特性,帮你快速定位适配自身工况的产品,减少不必要的试错成本。
发泡助剂形态差异对密封件成型效果的直接影响
传统粉体发泡剂在开炼机混炼时间不足的情况下,容易出现粉体团聚,局部发泡剂浓度过高,成型后对应位置出现大泡孔,直接破坏密封件的致密性。部分产品的粉体发泡剂粒径分布不均,批次间粒径差超过阈值,就会直接导致每一批次的发泡倍率波动,后续哪怕固定所有工艺参数,也没法得到性能一致的成品。
现在不少四川发泡剂厂家也开始推出不同形态的发泡助剂产品,就是为了匹配不同加工设备的混炼能力,从源头减少分散不均带来的成型异常。不同形态的产品本质上有效成分可能接近,但加工过程中的分散路径完全不同,最终呈现的成品性能也会有明显区别,不需要盲目追求高细度粉体产品,适配自身设备条件才是更高效的选择。
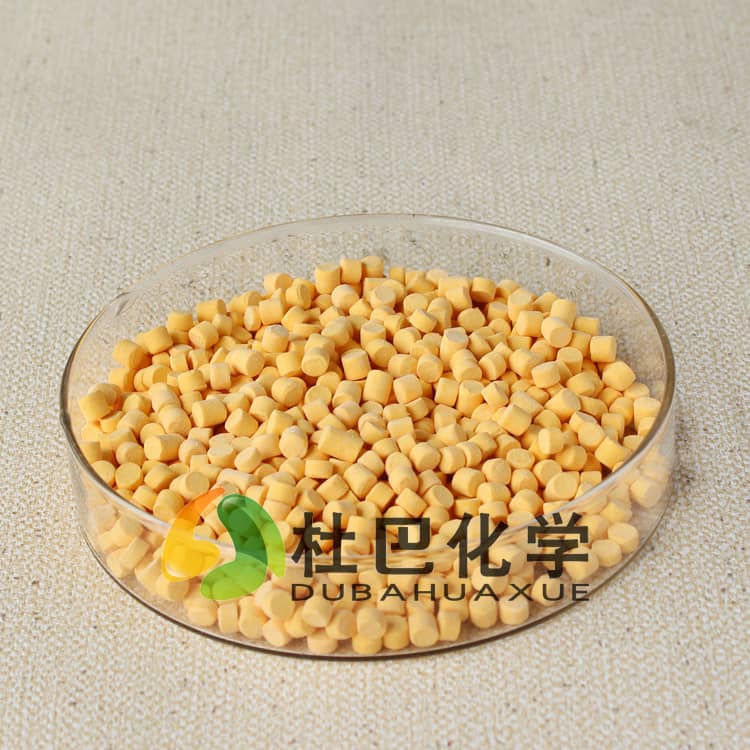
三类常见发泡助剂形态的适配场景拆解
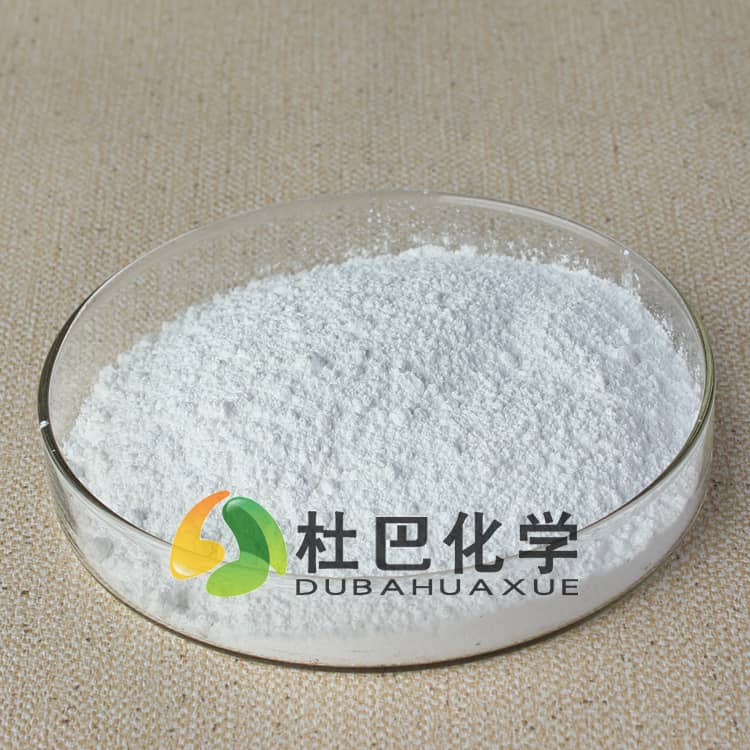
粉体发泡剂
这类产品是发泡有效成分经过提纯、粉碎之后得到的常规形态,适合混炼剪切力充足、有配套充分塑化工序的大型密炼机生产线,采购成本相对可控。但是对操作工人的投料精度管控要求高,要提前做好粉尘防护,避免车间粉尘残留带来的交叉污染,混炼环节需要预留足够的塑化时间,确保所有粉体颗粒完全分散到胶料体系中。
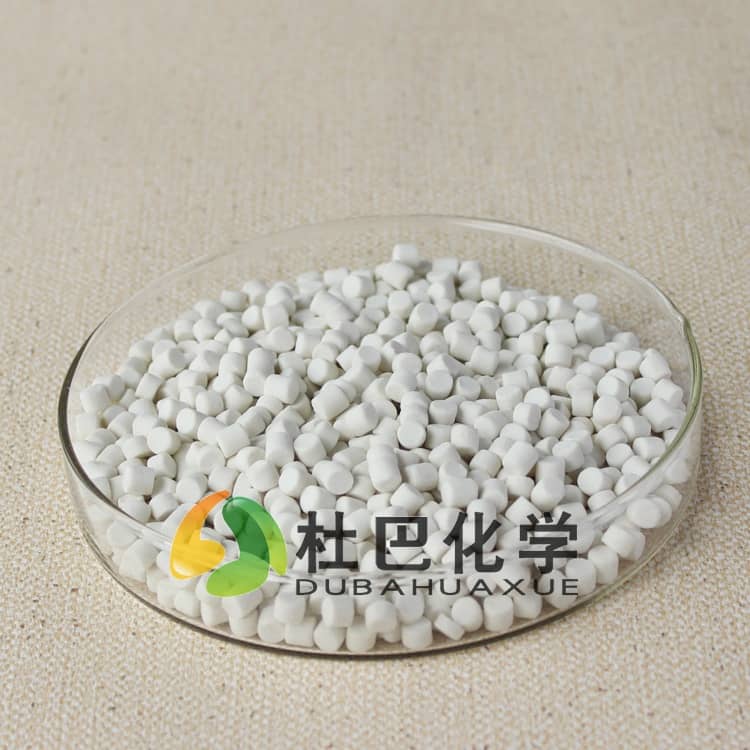
预分散母胶粒型发泡剂
这类产品是把有效发泡成分提前和橡胶载体充分混炼之后造粒得到的产品,本身没有扬尘风险,投料计量简单,混炼过程中不需要额外延长塑化时间,就能实现均匀分散。特别适合中小型开炼机生产线,或者对密封件泡孔均匀度要求高的汽车用橡胶密封件生产场景,能大幅降低批次间的性能波动,减少因分散不良带来的不良品。
复配型发泡助剂
这类产品是把发泡剂和发泡活化剂、硫化调节剂提前按比例复配得到的成品,用户直接按照固定比例添加即可,不需要额外调整原有配方里的活性剂用量,能大幅降低配方调试的工作量。适合刚完成工艺升级、配方体系还在优化的生产企业,不需要投入过多精力摸索助剂之间的反应配比,就能快速得到稳定的发泡效果。
不少四川发泡剂厂家会根据客户的现有配方基础,推荐对应的复配方案,不需要客户自行摸索成分配比,减少配方调试的时间成本。
发泡助剂选型时容易忽略的匹配细节
首先要确认自身的混炼设备最大剪切能力,如果只有常规开炼机,强行使用高细度粉体发泡剂,反而会因为没法打散粉体团聚颗粒,得到更差的分散效果,换成预分散母胶粒产品反而能得到更好的成型效果。
其次要匹配自身的发泡工艺窗口,如果是模压发泡工艺,要选择分解温度区间更窄的发泡助剂,避免发泡不同步导致的鼓包问题。如果是挤出连续发泡的密封件生产线,可以选择反应活性更平稳的产品,适配连续化的生产节奏,避免局部发泡过快堵塞挤出机模头。
另外还要符合当前的环保要求,选择低VOC、无亚硝胺析出的发泡助剂,满足下游客户的环保合规检测标准,避免后续成品因为环保指标不达标无法交付。杜巴化学的OBSH发泡剂系列产品覆盖不同形态规格,可适配多种橡胶密封件生产场景。
发泡助剂采购的核心评估维度
不要只参考采购单价,要综合核算单位成品的助剂使用成本、试错成本、不良品损耗成本,部分低价粉体发泡剂有效成分波动大,为了达到固定发泡倍率,往往需要额外增加投料量,最终实际综合成本反而更高。
采购前可以先拿小批量样品做适配测试,确认和自身现有配方体系、加工工艺的匹配度之后,再批量采购。有定制化复配需求的生产企业,也可以直接和供应商提出自身的性能要求,获取对应的适配方案。不少四川发泡剂厂家可提供现场技术支持,协助客户完成小试到量产的工艺落地,减少自行调试的风险。
杜巴化学可根据您的实际需求,提供配方改性与工艺改进的全流程技术支持。