橡胶密封件发泡泡孔不均 发泡剂形态适配相关技术说明
橡胶密封件生产过程中,泡孔大小不均、局部开孔塌陷会直接导致密封承压能力下降,整批产品不合格。不少生产人员遇到这类异常时,优先调整硫化温度、交联时间等工艺参数,反复试错后依然无法稳定解决问题。很多时候问题根源出在发泡剂形态和当前配方体系的适配度不匹配。本文从助剂形态维度拆解不同发泡剂的使用特性,帮一线技术人员快速定位异常诱因,减少不必要的原料损耗。
不同形态发泡剂在密封件配方中的分散表现差异
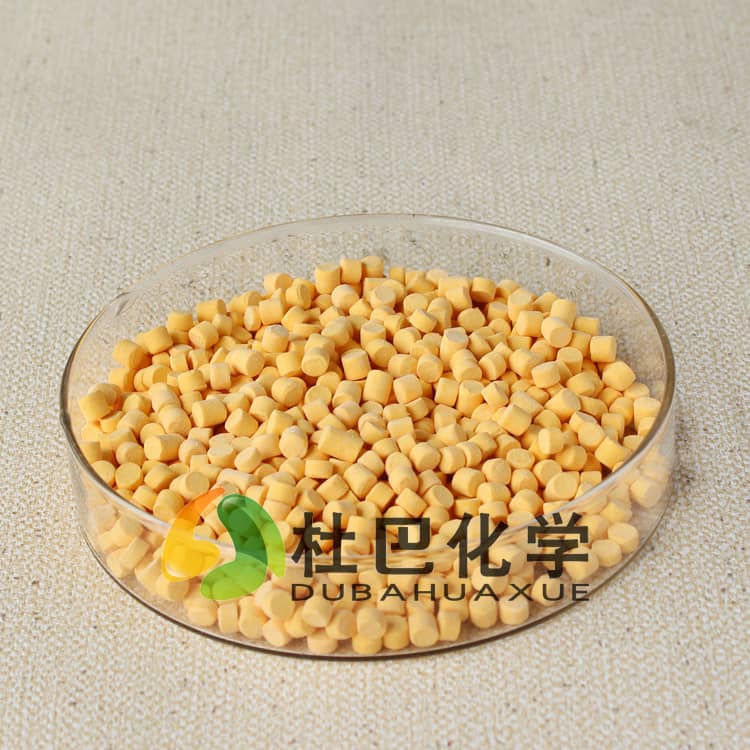
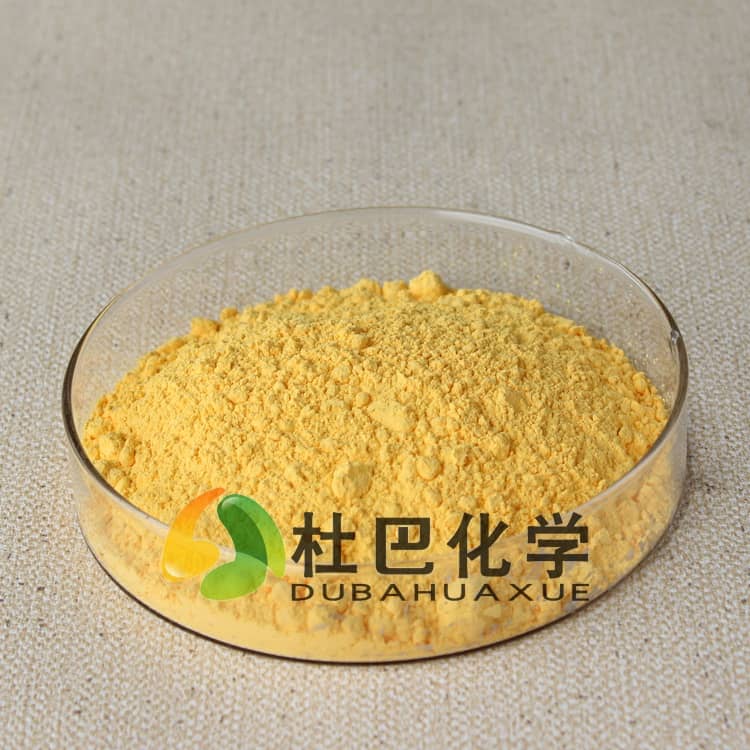
传统粉体发泡剂受自身粒径、团聚特性影响,在密炼混炼阶段需要更长的剪切时间才能完全分散,一旦混炼剪切力不足,就会在胶料中形成局部发泡剂团聚点,最终成型后对应位置出现大泡孔甚至空穴。母胶粒形态的发泡剂提前经过橡胶载体预分散处理,不需要额外延长混炼时间,就能在胶料中实现均匀分布,发泡过程中分解的气体量更稳定,泡孔尺寸的一致性更高。复配型发泡剂则是根据目标发泡倍率,提前和发泡助剂、硫化调节剂做预混,不需要生产人员额外称量多种小料,直接投入混炼工序即可。你可以在杜巴发泡剂技术资料中,查到不同形态发泡剂对应的混炼时间参考区间,不需要自行反复摸索测试。
粉体发泡剂应用场景的常见问题排查方向
如果你的产线目前使用的是粉体发泡剂,首先排查原料存储环节是否出现吸潮结块的情况,受潮的粉体进入胶料后,分解产生的水汽会直接刺破泡壁,形成连通孔。其次确认当前混炼工序的投料顺序,粉体发泡剂建议在补强填料完全分散后再投入,避免被炭黑、白炭黑等多孔填料吸附,无法参与后续的发泡反应。杜巴发泡剂技术资料中也标注了粉体发泡剂对应的最佳投料温度区间,低于该温度投料,粉体无法快速在胶料中浸润分散,高于该温度投料,部分发泡剂会提前分解释放气体,最终导致成品发泡倍率不足。对于小批量多品类的密封件生产场景,粉体发泡剂的灵活度更高,可以根据不同订单的性能要求,灵活调整添加份数,适配定制化的发泡倍率需求。
预分散母胶粒发泡剂的工艺适配要点
对于连续化量产的密封件产线,预分散母胶粒形态的发泡剂能最大程度降低不同批次胶料的性能波动。这类产品的自身密度和常规橡胶胶料更为接近,混炼过程中不会出现粉体漂浮、挂壁的情况,称量误差也能控制在更小范围。使用这类发泡剂时,不需要调整原有配方中其他助剂的添加量,直接替换原有粉体发泡剂即可,产线不需要做大规模的工艺调整就能快速切换。依托参与起草橡胶预分散通用规范的技术积累,我们的预分散发泡母胶粒挥发分控制在稳定区间,不会额外引入多余的小分子杂质,避免成品密封件出现喷霜、析出的问题。杜巴发泡剂技术资料中,也整理了预分散母胶粒和不同种类橡胶(丁腈、三元乙丙、硅橡胶等)的适配测试结果,可以直接对应不同密封件的基材选型参考。
复配型发泡体系的协同效果优化逻辑
部分高要求的特种密封件,需要同时满足低发泡倍率、超高泡孔密度、长期压缩回弹性能稳定的要求,单一类型发泡剂很难同时达到所有性能指标,这时候就可以选择复配型发泡体系。复配体系可以搭配不同分解温度的发泡组分,让发泡反应和硫化反应的速率完全匹配,不会出现发泡速度快于交联速度导致泡孔塌陷,也不会出现交联速度过快包裹住发泡剂,最终成品发泡倍率不达标的问题。复配型发泡剂可以根据密封件的具体使用场景,调整助剂组分比例,满足低VOC、无亚硝胺的合规要求,适配下游汽车、家电等领域的准入标准。这类定制化的复配方案不需要客户自行采购多种原料配比,能大幅降低配料环节的人工误差,帮助产线稳定输出符合要求的发泡密封件产品。
如需获取针对性的助剂选型建议与配方优化方向,可联系杜巴化学技术团队。