橡胶密封件发泡缩孔频发 依托发泡剂技术支持校准工艺窗口
橡胶密封件生产过程中,发泡工序出现的局部缩孔、泡孔大小不均、成品回弹性能不达标的问题,会直接导致批次良品率下降。不少生产人员习惯直接调整发泡剂添加量,反而容易出现过发泡、助剂残留超标的新问题。本文从工艺窗口的温度、时间、剪切三个维度拆解适配逻辑,帮助从业者理清发泡剂性能与工艺参数的对应关系,减少不必要的试错成本。
发泡缩孔异常的常见触发诱因
多数密封件生产从业者遇到缩孔问题时,第一判定方向是助剂纯度不足,实际上多数情况是工艺参数和当前使用的发泡剂的反应特性不匹配。传统发泡剂的释气起始温度波动范围宽,小幅度的温控偏差就会导致释气提前,气体还没来得及在胶料中均匀分散,胶料表层已经初步定型,后续内部气体溢出就会在表面留下凹点。还有部分企业为了提升发泡倍率,随意加大发泡剂添加比例,超出胶料体系的泡孔包裹上限,最终也会出现大量连通孔、局部缩孔的问题。这类异常不属于助剂质量问题,不需要直接更换物料,只要校准工艺窗口的对应参数,就能快速回到稳定生产状态。
发泡温度区间与发泡剂释气速率的对应关系
发泡温度是工艺窗口管控的核心参数,不同类型发泡剂的释气起始温度、峰值释气温度都有明确的区间范围。橡胶密封件的模温设定如果低于发泡剂的起始释气温度,胶料已经在模腔内硫化定型,发泡反应还没完全启动,就会出现发泡倍率不足的问题。如果模温高出峰值释气温度过多,瞬间大量释气来不及被胶料体系包裹,就容易破孔形成连通孔甚至缩孔。
不同硬度、不同填料占比的密封件胶料,导热速率存在差异,模腔内部的实际温度和设备显示温度通常存在小幅偏差,不少企业就是忽略了这个温差,长期在偏离发泡剂适配区间的温度下生产,导致批次性能波动。杜巴发泡剂技术支持可以直接提供对应发泡剂的精准温度区间参考,结合胶料的导热特性给出温差补偿建议,不用反复试模测算参数。
硫化交联时长对泡孔成型稳定性的影响
胶料的交联密度上升速率要和发泡剂的释气速率同步匹配,才能形成均匀细密的泡孔结构。交联速率过快,胶料粘度上升太高,发泡产生的气体无法撑开胶料形成均匀泡孔,就会出现泡孔偏细、整体密度超标的问题。如果交联速率过慢,胶料长时间处于低粘度状态,泡孔壁的强度不足,相邻泡孔容易合并变大,最终形成大的孔洞或者缩孔。
调整硫化促进剂的搭配比例、硫化阶段的升温曲线,就能让交联过程和发泡过程完全同步,不用随意改动发泡剂的添加量。针对密封件这类需要稳定回弹性能的产品,泡孔壁的交联程度还会直接影响成品的压缩永久变形指标,同步校准发泡和硫化的时间匹配关系,还能顺带优化密封件的长期使用性能,减少后续成品检测环节的不合格率。
剪切强度参数与助剂分散均匀度的关联逻辑
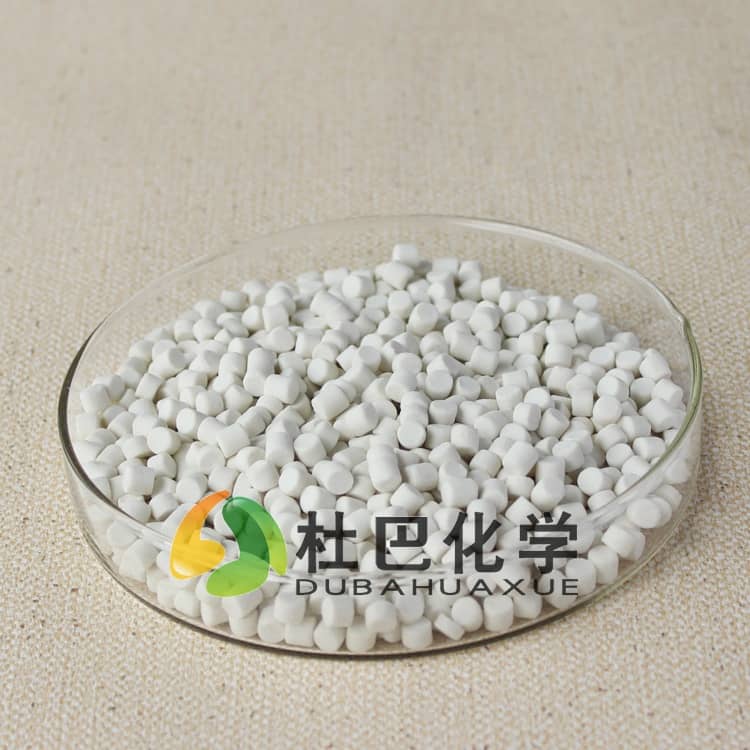
混炼阶段的剪切强度,直接决定发泡剂在胶料中的分散均匀度。如果剪切强度不足,发泡剂颗粒团聚,局部区域的发泡剂浓度过高,这部分位置就会出现集中释气形成大泡孔,而发泡剂分布少的区域发泡倍率不足,最终成品各处弹性、密封性能不一致。混炼时长、转子转速的参数调整,要适配当前所用发泡剂的形态,粉体类发泡剂需要的剪切强度更高,母胶粒类的分散难度更低,不需要过长的混炼时间,避免胶料过热提前发生反应。
不少企业的混炼设备服役年限较长,实际输出的剪切强度和设备出厂标注参数存在偏差,定期对混炼效果做抽样检测,确认发泡剂的分散状态,能避免很多隐蔽的发泡异常问题。这类分散度的校验方法,也可以通过配套的技术支持服务快速获取,不需要企业自主摸索测试标准。
发泡全流程的工艺窗口校准,不需要改动现有产线的硬件配置,只要理清发泡剂反应特性和各工序参数的对应关系,就能快速把良品率拉回稳定区间,减少不必要的原料浪费和产能占用。
杜巴化学可根据您的实际需求,提供配方改性与工艺改进的全流程技术支持。