橡胶密封件加工 不同助剂形态下的发泡剂成本核算思路
橡胶密封件生产过程中,不少采购端和技术端人员容易陷入唯单价论的误区,筛选助剂时只对比每公斤的采购报价,忽略后续生产环节的各类隐性损耗,最终算下来综合生产成本反而更高。部分批次甚至会出现泡孔大小不均、密封压缩回弹性能不达标的问题,整批产品返工报废,前期省下的采购成本完全被额外损失抵消。本文从助剂形态维度拆解全链路的成本构成,帮你搭建适配自身生产条件的评估体系,找到真正适配的高性价比方案。
不要只盯采购单价,发泡剂成本核算要覆盖全生产链路
很多从业者做成本测算的时候,仅用采购单价乘以投料用量直接得出材料成本,把发泡剂的相关投入局限在原料采购环节,完全忽略了后续生产全流程里的各类隐性支出。这些容易被遗漏的部分包括:仓储环节原料受潮变质的浪费、投料过程中扬尘飘散的损耗、混炼工序为提升分散度额外增加的工时能耗、泡孔不均导致的不良品报废、后续性能检测环节的额外投入等。这些成本累加起来,往往能占到发泡剂相关总投入的两到三成,仅盯着前端采购价做判断,很容易出现决策偏差,最终拿到的反而不是综合成本最优的方案。
三类常见助剂形态的成本差异拆解
粉体类发泡剂
传统粉体发泡剂的前端采购单价看起来更低,但在橡胶密封件的混炼过程中,粉体颗粒轻,很容易出现扬尘飘散,实际投料损耗率远高于其他形态的同类产品。同时粉体和胶料的亲和度较低,想要达到均匀分散的效果,需要延长混炼时间,额外消耗设备能耗与人力工时。如果是小批量多批次的生产场景,开袋后剩余的粉体如果存储不当接触水汽,整袋原料会直接报废,隐性成本占比进一步提升。
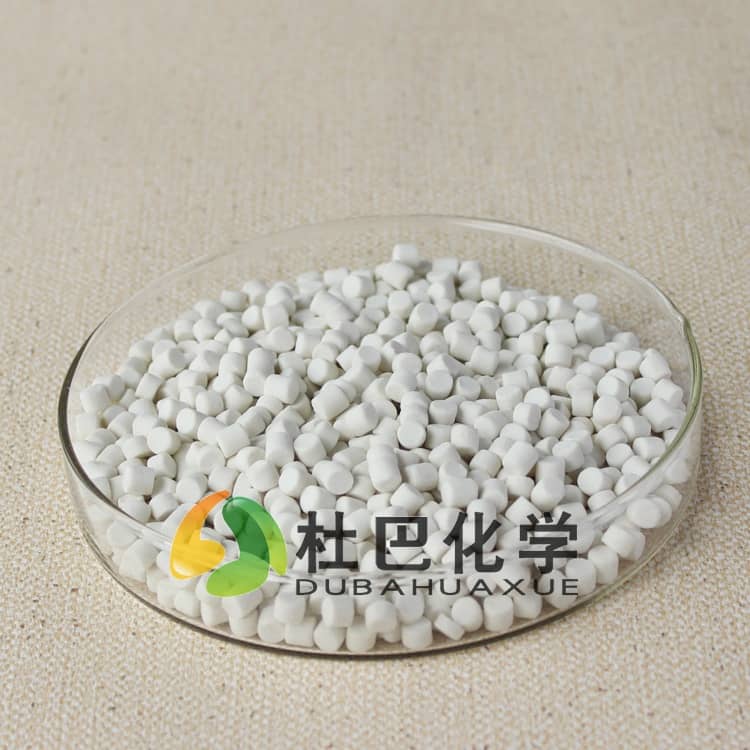
预分散母胶粒类发泡剂
这类助剂是把有效成分预先和适配的橡胶载体混炼制成颗粒形态,投料过程几乎没有扬尘,全程损耗率极低。颗粒和胶料的亲和度高,分散速度快,不需要额外延长混炼时间就能达到均匀分散的效果,可直接缩减单批次混炼周期,提升生产线流转效率。虽然前端采购单价比普通粉体略高,但走完整个生产全链路测算,综合投入反而更低,还能减少因为分散不均导致的密封件泡孔缺陷问题,降低后期不良品率。杜巴化学参与起草制定橡胶预分散通用规范等行业标准,相关产品的性能稳定性经过大量实际生产场景验证。
复配型发泡助剂
这类产品是把发泡剂和适配的活性剂、加工助剂预先完成科学复配,不需要生产厂家自行称量复配多种原料,能减少多品种原料的仓储成本、称量误差带来的损耗,也不用单独留出空间存储多类配套助剂。尤其适合中小规模的橡胶密封件生产场景,不用投入大量精力调整配方参数,直接投入生产就能得到稳定的发泡效果,大幅减少前期配方调试的试错成本。
不同生产规模对应的选型适配逻辑
如果是小批量多品类的橡胶密封件生产场景,原料周转速度快,单次投料量不大,优先选复配型或者母胶粒类产品,能减少小批量原料闲置浪费,降低配方调试的时间成本,让不同批次产出的密封件性能保持稳定。如果是大规模连续化生产场景,生产线固定,配方成熟稳定,可以结合自身的设备性能、操作人员的操作习惯,对比不同形态产品的综合成本差异,筛选出最适配的品类,不需要盲目跟风选择低价粉体。部分对密封件性能一致性要求较高的场景,还可以搭配低挥发、低析出的助剂组合,减少后期成品检测环节的性能波动问题。
成本优化的常见避坑方向
不要为了压低采购成本,选择有效成分不达标的产品,这类产品不仅会导致发泡倍率不稳定,还可能引入额外的杂质,导致橡胶密封件的耐老化、密封性能不达标,流入市场后带来不必要的客诉损失。可以结合自身的工艺窗口,调整助剂的投料比例,在保证产品性能符合要求的前提下,把发泡剂的综合投入控制在合理区间。如果现有生产线的不良品率长期高于行业常规水平,也可以从助剂形态的适配性角度重新梳理全流程参数,排查不必要的成本损耗点。
如需结合您的具体配方、工艺要求和性能目标评估方案,可与杜巴化学技术团队进一步沟通。