鞋材加工中温发泡剂成本控制 依托助剂形态选型提效降本
不少鞋材生产从业者都遇到过类似的情况:明明采购的发泡剂单价符合预期,实际量产时总出现泡孔大小不均、局部发泡不足的问题,后续补加原料、返工处理反而吃掉了大部分利润。很多人把这类问题归因于发泡剂有效含量不足,却忽略了助剂本身的形态差异,才是影响全程成本的核心变量。本文拆解不同形态中温发泡剂的使用差异,帮你跳出“只看单价”的选型误区,找到适配自身生产线的优化路径。
不同形态中温发泡剂的物料损耗差异
传统粉体类中温发泡剂,普遍存在粒径偏细、易扬尘的特点,人工称量、投料过程中会出现不可避免的飞散损耗,长期累计下来原料流失量十分可观。再加上粉体和橡胶基础料的相容性差,混炼时很难完全浸润分散,为了保证整批胶料的发泡效果达标,不少生产端会习惯性超量添加发泡剂,实际有效成分的利用率远低于标称值。
复配粉体形态的发泡体系,虽然已经提前将发泡剂与部分活性剂做了预混,但不同组分的密度差异较大,仓储转运过程中很容易出现分层沉降,不同料层的有效成分占比偏差明显,后续每一批料都要重新微调添加量,无形间抬高了物料管控的难度。
预分散母胶粒形态的中温发泡剂,是将有效成分提前通过专用工序分散在和橡胶相容性极佳的载体中,整体呈现均一的颗粒状态,完全没有扬尘问题,称量投料过程几乎没有额外损耗。每一颗母胶粒内部的组分占比完全一致,不需要额外预留过量添加的冗余量,按照配方标称值投料就能达到预期发泡效果,原料利用率明显更高。这也是中温发泡剂成本控制过程中,很容易被忽略的隐性优化方向。
助剂形态匹配工艺的发泡效率差异
粉体类发泡剂投入密炼机后,需要经过较长时间的高剪切混炼,才能完全打破颗粒团聚状态,均匀分散到胶料体系中,这会直接拉长单批次胶料的混炼周期,单位时间的产出量下降,对应单位产品的能耗、人工成本同步上升。如果混炼的剪切强度达不到要求,胶料局部出现发泡剂团聚点,发泡后对应的位置会形成大泡孔,直接导致鞋材成品外观不合格,只能做报废处理。
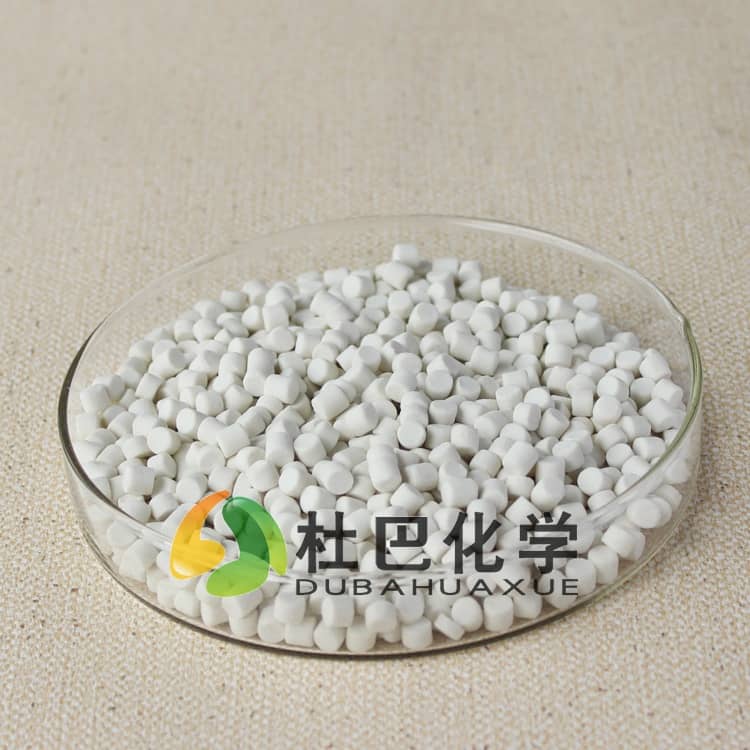
预分散母胶粒形态的发泡剂,有效成分已经提前被载体包覆分散,不存在颗粒团聚的问题,投入密炼机后短时间内就能和胶料充分混合,不需要额外延长混炼时间,就能让发泡体系均匀分布在整个胶料中。后续硫化发泡时,整个体系的发气速度完全同步,泡孔大小均匀稳定,成品合格率可以得到明显提升,减少了残次品带来的原料、工时浪费。
针对不同的鞋材产品定位,还可以选择对应组分的复配型发泡助剂,提前将发泡剂、活化剂、调节组分整合到同一体系内,减少生产现场需要单独称量投放的小料种类,降低人工称量出错的概率,也能进一步压缩投料工序的耗时。
全链路成本核算的常见误区
不少生产端在核算发泡助剂成本时,只会用采购单价乘以总采购量,得出最终的原料支出,以此判断不同产品的性价比高低。这种核算方式漏掉了非常多的隐性成本,最终算出来的结果和实际投入偏差极大。
你需要把全链路的所有相关支出都纳入核算范畴:称量投料的损耗、混炼环节增加的能耗、调试配方耗费的工时、残次品报废带来的原料损失、批次性能波动带来的客户交付风险,所有这些成本加总之后,才是某一款助剂带来的实际综合支出。很多时候看似单价更低的粉体发泡剂,算完全链路成本之后,单位合格成品对应的助剂支出反而更高。
我们接触过不少鞋材生产客户,一开始为了压低采购成本选择粉体发泡剂,后续因为泡孔不均的问题,鞋材成品合格率长期达不到预期,整体效益反而受到更大影响,调整为适配的母胶粒形态助剂之后,整体运营效率得到明显改善,最终实现了中温发泡剂成本控制的预期目标。
适配鞋材场景的选型参考方向
如果你的生产线属于小批量多品类的柔性生产模式,频繁切换不同配方的鞋材产品,优先选择预分散母胶粒形态的发泡助剂,换产时不需要清理机台残留的扬尘粉体,也不用反复调试发泡体系的添加比例,能大幅缩短换产的等待时间,提升生产线的整体利用率。
如果是单批次产量大、配方长期稳定的鞋材生产线,可以结合自身设备的剪切条件,选择适配度更高的复配发泡体系,在保证发泡效果稳定的前提下,平衡好助剂的采购成本和使用端的综合收益,找到最适合自身工况的落地方案。
杜巴化学可根据您的实际需求,提供配方改性与工艺改进的全流程技术支持。