冷库保温发泡剂分散不良导致泡孔不均?先从助剂形态和硫化匹配度排查
在橡塑保温板材的挤出生产中,不少生产企业都遇到过这类问题:板材靠近模具出口的区域出现大小不一的连通泡孔,冷库的保温层装配后,局部位置的导热系数明显高于设计值,甚至出现冷凝水渗漏的情况。很多技术人员第一反应是调整发泡温度或者更换发泡剂批次,但往往调整后问题没有得到根本解决。实际上,这类生产异常的核心诱因,往往和冷库保温发泡剂在胶料中的分散状态、以及发泡反应与硫化交联的速率匹配度直接相关。接下来我们就从助剂形态选择、反应速率匹配两个常见的排查方向,梳理这类问题的解决思路。
粉体发泡剂易出现的分散盲区
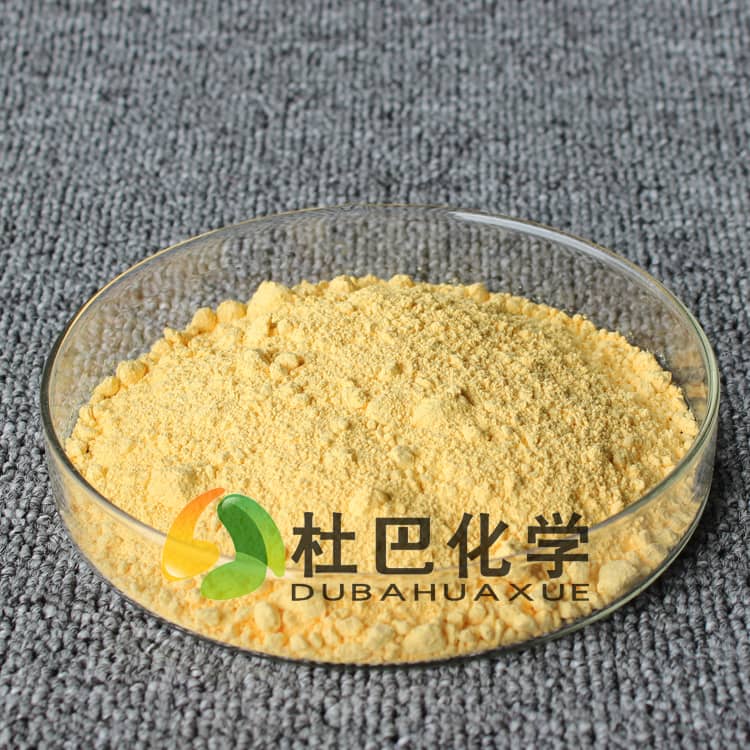
传统的粉体类发泡剂直接投入混炼胶料时,很容易出现局部团聚的问题。尤其是在保温板材常用的低硬度、高填充胶料体系里,粉体颗粒如果没有被剪切力充分打散,就会在局部形成“发泡点”:团聚的颗粒集中分解释放气体,形成过大的泡孔,周围区域因为发泡剂含量不足,就会出现泡孔稀疏甚至实胶的情况。
很多生产企业为了改善分散,会刻意提高混炼过程的剪切转速,或者延长混炼时间,但这又会带来新的问题:过高的剪切生热会让胶料温度提前升高,让部分发泡剂在混炼阶段就提前分解,不仅造成气体损耗,还会让胶料的流动性在挤出前就发生变化。对于冷库保温发泡剂这类需要稳定分解速率的助剂来说,粉体形态的分散稳定性,本身就对混炼工艺的控制精度提出了很高要求。
预分散母胶粒对泡孔均匀度的提升逻辑
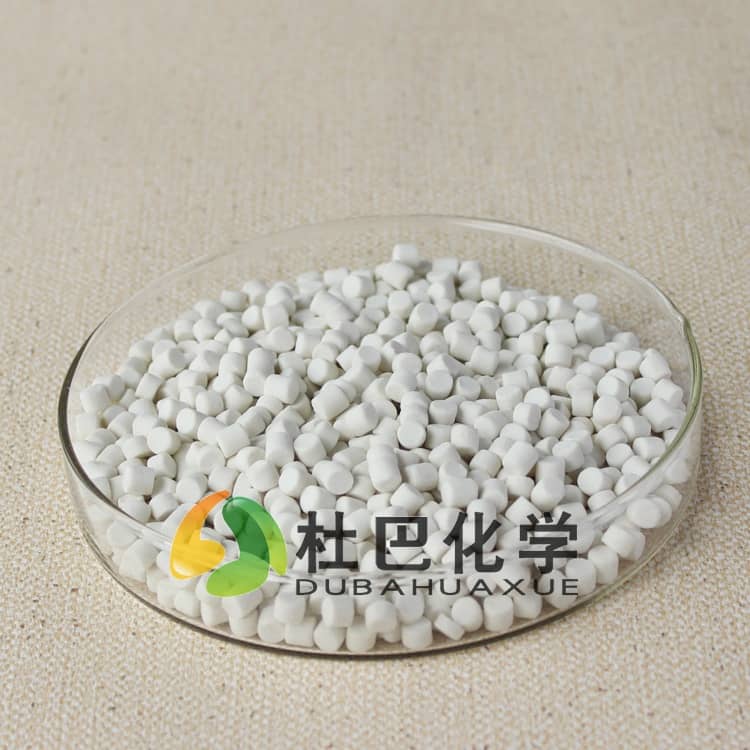
相比于直接添加粉体发泡剂,预分散形态的母胶粒会把发泡剂预先和载体胶料混合造粒,让每一颗母粒里的发泡剂含量保持均匀。在混炼阶段,母粒只需要较低的剪切力就能完全分散在胶料中,不会出现粉体颗粒的团聚问题。
这种形态的优势在厚壁保温板材的生产中尤其明显:板材的厚度越大,对泡孔均匀度的要求就越高,一旦局部出现发泡剂团聚,就会在板材内部形成连通的气孔通道,直接破坏保温层的密闭泡孔结构。预分散母胶粒能让每一处胶料的发泡剂含量保持一致,分解产生的气体量更均匀,形成的泡孔大小偏差更小,板材的整体导热系数稳定性也会更好。对于需要长期在低温环境下使用的冷库保温层来说,这种均匀的泡孔结构,是避免局部冷桥、降低冷量损耗的基础。
发泡与硫化的反应窗口匹配
除了分散性的问题,发泡反应和硫化交联的速率匹配,是很多生产端容易忽略的排查点。
如果发泡剂的分解速度快于胶料的硫化交联速度,胶料在还没形成足够强度的网络结构时,气体就已经大量释放,很容易出现泡孔合并、塌陷,甚至从模具表面出现鼓包的问题;反过来,如果硫化速度远快于发泡分解速度,胶料已经完成交联定型,气体还没充分膨胀,就会导致板材的发泡倍率不足,密度偏高,保温性能达不到设计要求。
这也是为什么同样的冷库保温发泡剂,在不同的胶料配方、不同的挤出温度下,表现差异很大:发泡剂的分解温度是固定的,但胶料的硫化速率会因为促进剂、硫化剂的配比不同发生变化,两者的时间窗口一旦错开,就会直接反映在最终的板材质量上。
针对保温板材生产的配方优化方向
针对橡塑保温板材的生产场景,优化发泡体系可以从几个维度逐步调整:
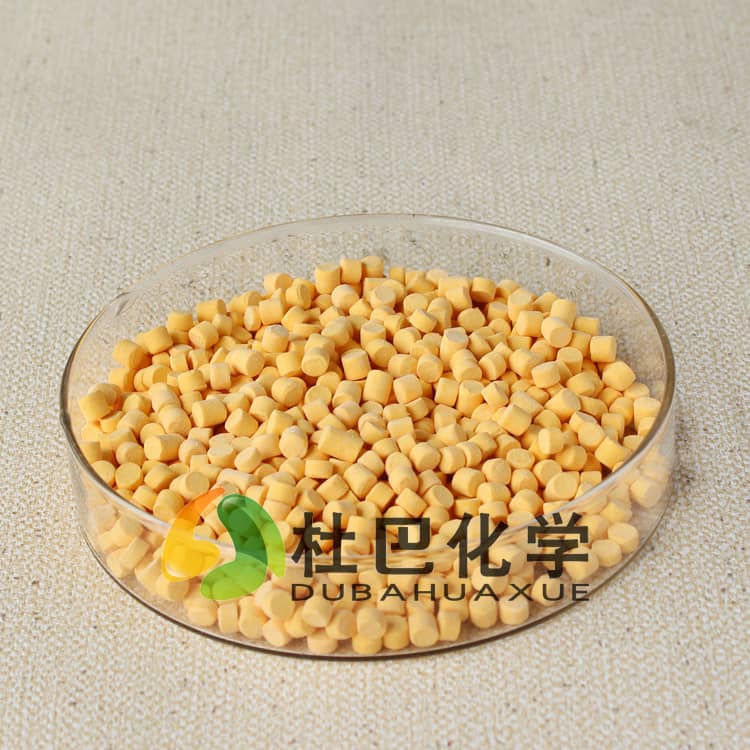
首先是助剂形态的选择上,优先考虑预分散母胶粒类的发泡助剂,减少混炼阶段的分散波动,降低对混炼工艺精度的依赖;其次是匹配发泡与硫化的速率,通过调整促进剂、活性剂的搭配比例,让胶料的交联强度上升曲线,和发泡剂的气体释放曲线形成对应——在气体大量释放的阶段,胶料刚好具备足够的强度包裹气泡,不会出现泡孔塌陷,也不会因为提前定型限制膨胀。
另外要注意工艺温度的控制:挤出机各段的温度波动,会直接影响发泡剂的分解速率,尤其是靠近模具口的位置,要保持温度稳定,避免出现局部温度过高导致发泡剂提前分解的情况。
很多时候生产端遇到泡孔不均的问题,习惯直接更换发泡剂品牌,却没有先排查自身的助剂形态是否适配当前的混炼工艺、以及发泡和硫化的速率是否匹配。如果在调整了分散方式、匹配了反应窗口之后,生产稳定性还是达不到预期,就可以从配方体系的整体适配性入手做进一步优化。如需获取针对性的助剂选型建议与配方优化方向,可联系杜巴化学技术团队。