鞋材发泡层密度不均?从低温发泡剂密度匹配说起
在鞋材发泡生产中,不少师傅遇到发泡层局部发空、克重波动大的问题,第一反应是增减低温发泡剂的投放量,却往往调完一批后,下一批又出现泡孔大小不一的情况。其实低温发泡剂密度的稳定,从来不是单靠用量调整就能解决的,它和助剂形态、分散效果、温度窗口都直接相关。很多时候问题出在前期选型时只看分解温度,没结合自身鞋材的加工工艺做适配。本文会从发泡剂形态、工艺匹配、配方适配三个角度,拆解发泡密度波动的常见原因,帮你找到更稳妥的调整方向。
粉体与母胶粒的分散差异,直接影响发泡密度均匀度
目前鞋材行业用得较多的低温发泡剂以OBSH体系为主,不少厂家仍习惯使用粉体形态的发泡剂。粉体低温发泡剂密度本身容易受包装、运输、存放过程中的压实或飞扬影响,投料时如果称量不准,直接会造成单批次料里发泡剂有效成分的偏差。更关键的是,粉体在密炼机里和橡胶基体的混合难度更高,局部团聚的地方分解发气集中,就会出现大泡孔甚至破孔,对应的区域密度就会明显偏低;分散不足的区域发气量不够,密度又会偏高,最终整个发泡层的密度差拉大。
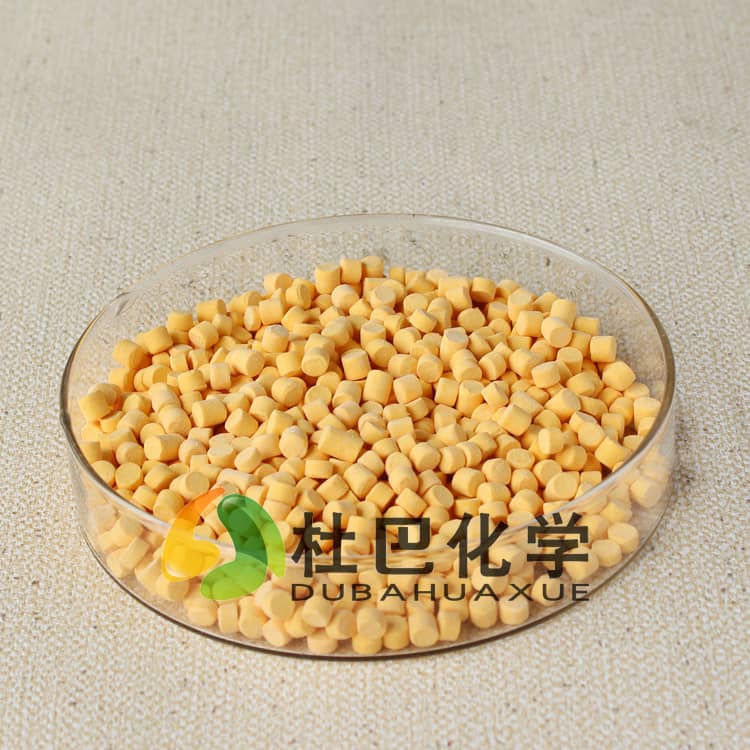
换成预分散母胶粒形态的发泡剂,相当于把发泡剂提前和载体橡胶均匀混合,出厂时就控制好了有效成分比例,低温发泡剂密度的批次稳定性会好很多。投料时不需要额外担心粉体飞扬、结团的问题,在常规密炼剪切条件下就能快速均匀分散,发泡后的泡孔结构更细密均匀,整体密度的波动范围也能收窄。对于鞋材这种要求外观平整、回弹一致的产品来说,母胶粒形态的发泡剂能减少很多分散环节带来的不可控因素。
温度窗口没匹配,是发泡密度波动的隐形原因
很多人选型时只记住OBSH的分解温度范围,却忽略了不同配方体系、不同硫化工艺下的实际温度曲线差异,这也是导致低温发泡剂密度失控的常见原因。比如鞋材的硫化温度通常集中在150-170℃区间,如果发泡剂的分解速度和硫化速度不匹配——要么发泡先完成、硫化还没定型,气体跑掉造成发泡倍率不足、整体密度偏高;要么硫化已经定型,发泡剂还在持续分解,就会撑出不规则的大泡,局部密度骤降。
工艺上还要注意一段混炼的排胶温度,如果排胶温度过高,发泡剂在混炼阶段就提前分解一部分,等到后续硫化时实际可用的发气量已经减少,最终算下来的发泡密度自然会比预期高。反过来如果硫化温度偏低,发泡剂分解不完全,残留在制品里的未分解成分不仅会让密度偏高,还可能影响鞋材的力学性能。所以选型时不能只看标称的分解温度,要结合自己生产线的实际温度曲线,让发泡剂的发气节奏和硫化节奏对上,才能把发泡密度控制在稳定区间。
配方里的其他组分,会悄悄改变发泡密度
不少鞋材配方里为了调节硫化速度,会搭配促进剂、活性剂这类助剂,这些组分往往会对发泡剂的分解速率产生催化或延缓作用,直接改变实际发气量,影响最终的低温发泡剂密度表现。比如常用的活性氧化锌作为活性剂,在不同添加量下,会让OBSH的分解温度发生偏移,如果配方调整了氧化锌的用量,却没同步调整发泡剂的添加比例,就很容易出现发泡密度和之前批次不一致的情况。
还有橡胶基体的门尼粘度,如果胶料门尼偏高,熔体强度大,发泡时气体不容易膨胀,同等发气量下发泡倍率就会偏低,密度偏高;门尼偏低的话,熔体强度撑不住泡孔,容易出现并泡,局部密度就会偏低。很多厂家换了胶料牌号之后没重新调整发泡配方,就会发现密度怎么调都不对,本质上就是配方适配性没跟上。这种情况下单靠反复试错调发泡剂用量,不仅浪费原料,还很难找到稳定的平衡点。
鞋材发泡密度控制的实操选型思路
控制发泡密度不是一次性选好产品就完事,而是要把几个关键环节串起来:首先优先选择有效成分稳定、分散性好的母胶粒形态低温发泡剂,从源头减少粉体分散带来的密度波动;其次结合自身生产线的硫化温度、硫化时间,匹配对应发气速度的发泡剂型号,让发泡和硫化的节奏同步;最后在调整配方里其他助剂比例的时候,同步评估对发泡分解速率的影响,必要时做小试验证发气量变化,再批量调整。
如果生产中已经出现密度波动大、泡孔不均的问题,不要急着大幅增减发泡剂用量,可以先从分散效果、温度匹配、配方组分影响这三个方向逐一排查,找到核心原因再针对性调整。杜巴化学在橡胶助剂复配领域有成熟的技术积累,可结合鞋材加工的实际工况,帮助客户梳理配方里各组分的相互影响,给出更适配的发泡剂选型方向。
如需结合您的具体配方、工艺要求和性能目标评估方案,可与杜巴化学技术团队进一步沟通。