发泡剂用量对密度影响波动大?鞋材配方调优思路
鞋材生产中,很多车间都会遇到这类问题:明明按照既定配方增减发泡剂用量,最终成品的密度却忽高忽低,要么重量超标达不到轻量化要求,要么局部密度过低出现塌泡、表面凹坑。不少技术人员习惯把问题简单归为“发泡剂加少了”或“加多了”,反复调整剂量却始终稳定不下来。实际上,发泡剂用量对密度影响的程度,从来不是由单一添加量决定的,而是和助剂本身的分散状态、与硫化反应的匹配度、加工过程的温度时间窗口直接相关。接下来我们就从配方适配和工艺匹配两个角度,拆解鞋材发泡密度失控的常见原因,给出可落地的调整方向。
发泡剂分散不均,会放大用量对密度的干扰
很多人默认,发泡剂加进去就能均匀分散在胶料里,实际上粉体发泡剂如果没有经过预分散处理,很容易在胶料中形成团聚。当发泡剂颗粒聚集成团时,局部位置的分解气量远高于配方设计值,就会形成大孔、破裂的泡孔,周边区域又因为发泡剂颗粒太少、发气量不足,导致密度偏高。这种情况下,哪怕整体添加量和之前完全一致,也会出现同一块鞋材不同位置密度差异明显的问题。
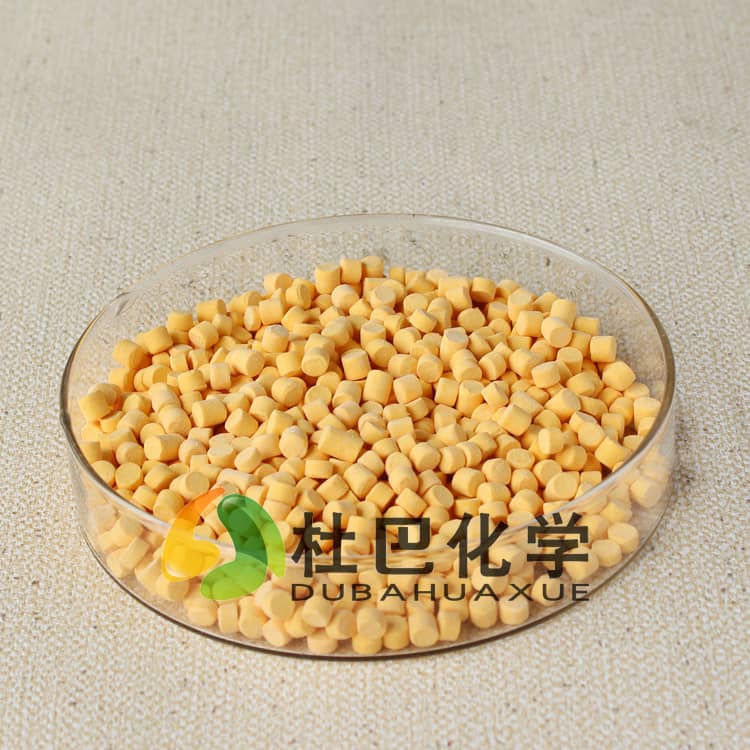
如果使用的是传统粉体发泡剂,混炼过程中如果剪切强度不够、投料顺序不对,颗粒团聚的问题会更突出,最终表现为发泡剂用量对密度影响的离散度变大——也就是同样的添加比例,不同批次的成品密度差能超过设计允许的范围。换成预分散母胶粒形态的发泡剂,依靠载体橡胶预先把发泡剂颗粒包覆、分散均匀,能从源头上减少团聚问题,让发气量在整个胶料体系里更均匀,密度的波动幅度自然会收窄。
硫化与发泡的速率不匹配,会让密度控制偏离预期
鞋材发泡成型的核心,是发泡剂分解释放气体的速度,要和胶料交联硫化的速度同步:发泡早期,胶料粘度足够低,气体能顺利膨胀形成均匀泡孔;发泡后期,胶料的交联程度要足够高,能把泡孔壁撑住,不让气体逸出、泡孔塌陷。
如果发泡剂的分解温度、分解速度和胶料的硫化速率不匹配,哪怕发泡剂的用量完全正确,也会出现密度失控的情况:比如发泡剂分解速度太快,胶料还没形成足够的结构强度,气体就大量逸出,最终成品的密度会明显高于设计值;如果胶料硫化速度太快,胶料还没等发泡剂充分分解就已经定型,泡孔无法充分膨胀,也会导致密度偏高、材料偏硬。
这也是为什么很多工厂单纯靠加减发泡剂量来调密度,始终达不到理想效果——没有匹配好两个反应的节奏,加再多发泡剂,气体要么留不住,要么来不及膨胀,最终的密度结果自然会偏离预期。
加工工艺窗口偏移,会改变实际发气量
发泡剂不是加进去就能百分之百达到理论发气量,加工过程中的温度、时间、剪切强度,都会直接影响最终的实际发气量,进而传导到成品密度上。
比如模压温度比设定值偏高,发泡剂的分解速度会加快,短时间内释放的气体量远超胶料的承受能力,不仅容易出现喷边、塌泡,还会因为气体逸出导致密度波动;如果模压温度偏低,发泡剂分解不完全,哪怕添加量足够,实际留在材料里的气体量少,密度就会偏高。还有硫化时间的长短,如果保温时间不够,发泡剂没分解完,出模后材料还在持续发泡,就会出现出模膨胀、尺寸超差、密度忽高忽低的问题。
混炼阶段的剪切强度也会影响效果:剪切太弱,发泡剂分散不开,就像前面提到的,局部密度不均;剪切过强,胶料生热太快,可能在混炼阶段就让发泡剂提前分解,到了模压环节反而发气量不足,密度自然就上去了。
鞋材发泡密度的调优思路
针对鞋材生产中密度不稳定的问题,调整的时候不要上来就动发泡剂的添加量,可以按下面的顺序逐步排查优化:
- 先确认发泡剂的分散状态:如果一直使用粉体发泡剂且分散效果不佳,可以尝试更换为预分散母胶粒形态的产品,减少团聚带来的局部密度偏差;
- 核对发泡剂分解速率与胶料硫化速率的匹配度:如果两者节奏错开,不要硬靠加减发泡剂量补差距,可通过调整促进剂、硫化剂的搭配,让两个反应的峰值时间更接近;
- 校准加工工艺参数:固定模压温度、硫化时间、混炼剪切强度,先把工艺的稳定窗口找出来,再去微调发泡剂的用量。
杜巴化学在橡胶助剂复配与配方适配方面,可针对鞋材发泡的具体工况,结合OBSH发泡剂、预分散母胶粒类产品的特性,帮助客户梳理密度波动的诱因,找到发泡量与交联速度的平衡点。
如需获取针对性的助剂选型建议与配方优化方向,可联系杜巴化学技术团队。