隔热材料发泡剂泡孔不均?从助剂形态与工艺适配性分析
很多做高分子隔热材料挤出的厂家都遇到过这类问题:同一批原料换了新的隔热材料发泡剂后,泡孔忽大忽小,表面时不时析出白色粉末,做出来的板材导热系数波动大,甚至出现局部塌陷的情况。不少厂家第一反应是发泡剂质量不合格,或者一味提高添加量,结果反而让泡孔结构更不稳定。其实大部分发泡异常,根源都出在助剂形态与生产工艺的匹配度上。
粉体发泡剂直接添加的常见痛点
传统隔热材料发泡剂多以粉体形式供货,生产时直接投入混料机,这种方式在实际操作中很容易出现几个问题:
- 粉体粒径不均,混料时容易结团,局部发泡剂浓度过高,形成大泡孔甚至穿孔;
- 粉体与聚合物基材相容性差,分散不均导致部分区域发泡不足,密度偏高;
- 粉体发泡剂分解温度固定,一旦挤出机温度波动,就会出现提前发泡或者发泡不完全的情况;
- 粉体在混料和挤出过程中容易飞扬,不仅损失原料,还会影响车间环境,长期接触对操作人员健康也有影响。
尤其是做闭孔结构的隔热材料时,对泡孔均匀度要求很高,粉体分散带来的微小差异,最终都会体现在成品的隔热性能和力学强度上。很多厂家反复调整工艺参数都没效果,其实是从助剂选型的第一步就出了偏差。
为什么母胶粒形态更适配隔热材料挤出工艺
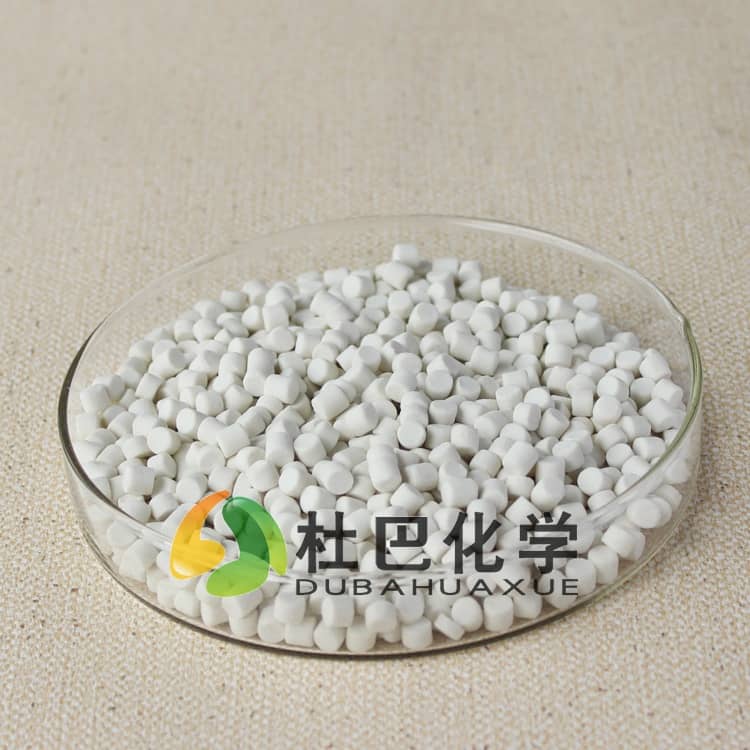
现在越来越多厂家开始改用预分散母胶粒形态的发泡剂,核心原因就是它从根源上解决了粉体分散性差的问题。这种形态的发泡剂是预先把有效成分与载体树脂、分散剂等混合造粒而成,有效成分在载体中已经实现了微米级的均匀分散。
在挤出过程中,母胶粒随着基材一起熔融,不会出现粉体结团的问题,每一段料流里的发泡剂浓度都保持一致,最终形成的泡孔尺寸更均匀,闭孔率也更稳定。而且母胶粒没有粉尘飞扬的问题,配料和混料的操作环境更友好,也不会因为投料时的飞散损失导致实际添加量波动。
对于需要低VOC、低析出的环保型隔热材料,母胶粒形态的助剂还能减少游离小分子向材料表面迁移的概率,成品表面更光洁,不会出现喷霜的情况。
工艺窗口匹配是稳定发泡的关键
选对了助剂形态,还要和现有生产工艺匹配,才能把发泡剂的性能发挥出来。
分解温度与挤出温度的匹配
隔热材料发泡常用的OBSH类发泡剂,分解温度有一定的可调范围,不同牌号的分解起始温度、峰值温度都有差异。如果挤出机的熔融温度刚好落在发泡剂的分解区间内,发泡速度和熔体强度匹配,泡孔就能均匀生长;如果温度过高,发泡剂分解太快,气体来不及被熔体包裹就逸出,就会出现泡孔塌陷;温度过低则分解不完全,材料密度偏高,隔热效果下降。
剪切强度与混料时间的匹配
母胶粒虽然分散性好,但如果混料剪切太强、时间太长,可能会让发泡剂提前分解;剪切太弱,母胶粒没有完全熔融分散,同样会出现局部发泡不均。需要根据设备的螺杆结构、转速参数,调整混料温度和时间,让发泡剂在基材中均匀分散的同时,不提前发生分解反应。
硫化交联速率的匹配
对于交联型的隔热材料,发泡过程和硫化交联是同步进行的。如果发泡速度快于交联速度,熔体强度不够,泡孔就会破裂;如果交联速度太快,熔体已经定型,发泡剂还在分解,就会出现泡孔被挤压、尺寸偏小的问题。这就需要发泡剂的分解速率和硫化体系的反应速率做好匹配,才能得到孔径均匀、结构稳定的闭孔泡沫材料。
隔热材料发泡剂选型的实用参考维度
如果您现在正遇到发泡不均的问题,或者准备更换发泡剂供应商,可以从这几个维度做初步评估:
- 助剂形态:如果现有工艺是高速混料+单螺杆挤出,优先考虑预分散母胶粒形态,减少粉体分散带来的波动;如果是密炼机混炼的厚制品,可根据实际情况选择粉体或母胶粒;
- 环保要求:如果产品需要符合低VOC、无亚硝胺的出口标准,要选择合规性更好的环保型发泡剂,避免因为助剂成分问题导致成品检测不通过;
- 复配适配性:如果单一发泡剂的分解温度和现有工艺不匹配,可以选择复配型的发泡方案,调整分解温度和发气量,不用大改现有设备就能适配工艺;
- 技术支持能力:发泡问题往往不是单靠换一款助剂就能解决的,需要供应商能配合调整配方、优化工艺参数,而不是只提供标准产品。
杜巴化学在橡胶预分散助剂领域有长期的技术积累,参与起草制定橡胶预分散通用规范等行业标准,通过ISO9001质量管理体系及知识产权管理体系认证,可提供多种形态的发泡剂产品,同时配套配方改性与工艺改进的技术服务。
如需结合您的具体配方、工艺要求和性能目标评估方案,可与杜巴化学技术团队进一步沟通。