聚氨酯发泡剂分散差泡孔不均?从助剂形态优化鞋材泡棉品质
做鞋材发泡的工厂常会遇到这样的情况:同一批胶料按配方投料,生产出来的中底泡棉却一边硬一边软,局部有大孔洞,放置一周后尺寸收缩超标,配料车间还飘着满屋子的粉体粉尘。不少技术人员第一反应是调整发泡温度或增加发泡剂用量,结果反而让泡孔结构更不稳定。问题往往出在助剂本身的分散性与形态适配性上。本文从助剂形态、配方适配、工艺窗口三个常见维度,帮你梳理鞋材发泡质量波动的排查逻辑。
粉体发泡剂的天然局限:分散不均是质量波动的源头
传统粉体形态的聚氨酯发泡剂在生产中存在两个绕不开的痛点。一是粉体粒径细,在高速混炼过程中容易结团,局部区域发泡剂浓度过高,对应位置就会出现过大的泡孔,甚至出现开裂;而浓度不足的区域发泡倍率不够,材料密度偏高。二是粉体飞扬不仅造成配料计量误差,还会带来车间环保压力,长期接触也不符合职业健康要求。
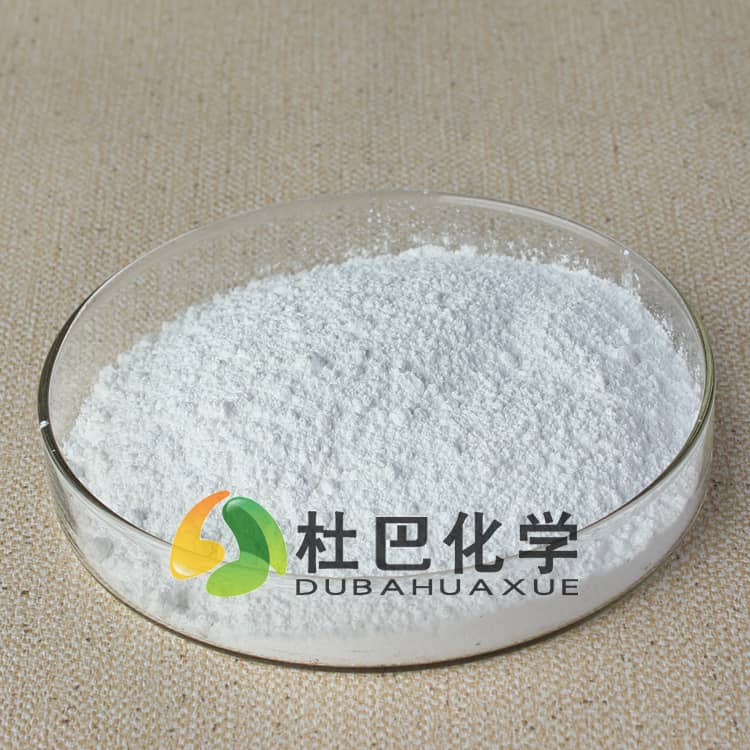
很多工厂在出现泡孔不均时,会下意识延长混炼时间试图让粉体分散更均匀,但过长的混炼会让胶料生热升高,提前触发挥发分解,反而打乱正常的发泡节奏。这也是为什么同样的粉体配方,不同班组做出来的鞋材性能差异明显的核心原因之一。
母粒形态的适配逻辑:从源头减少分散误差
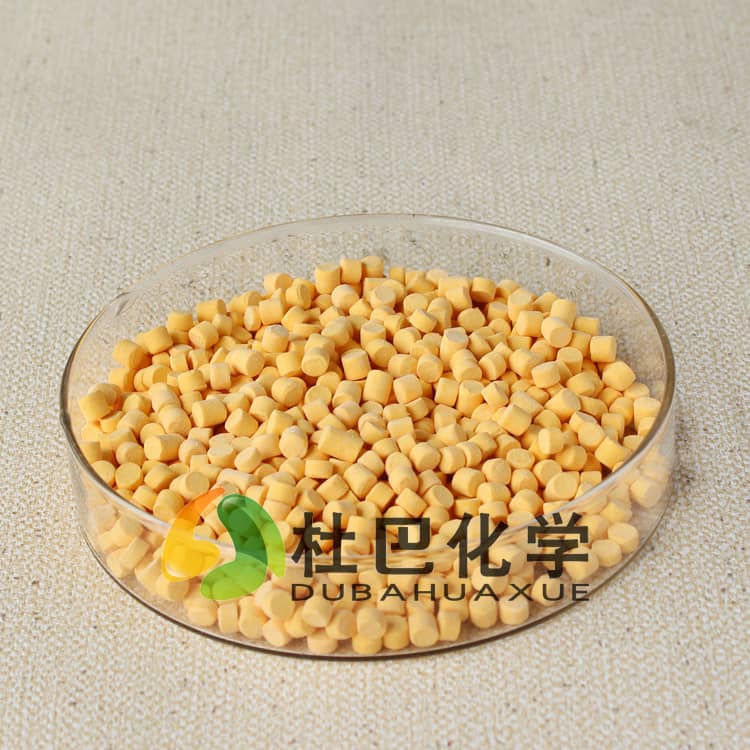
将聚氨酯发泡剂预分散制成母胶粒,是鞋材行业常用的优化方向。母粒形态的核心优势在于,发泡剂颗粒已经在载体树脂中完成了预先分散,投料时不会出现粉体结团的问题,每一颗母粒的有效成分含量均匀,计量精度更稳定。
这种形态带来的改变体现在两个生产细节上:第一,混炼时母粒可以更快融入胶料,减少了粉体分散所需的剪切时间,胶料生热更低,发泡剂的分解过程更可控;第二,没有粉体飞扬的问题,配料环节的损耗降低,批次之间的配方一致性更好。对于追求成品合格率的鞋材工厂来说,这种稳定性带来的价值,远高于单纯对比助剂本身的采购成本。
鞋材发泡的工艺窗口匹配:温度与剪切节奏要对应
即使选对了助剂形态,鞋材发泡的工艺窗口也需要和发泡剂的分解特性匹配。不同配方体系下,聚氨酯发泡剂的起始分解温度、峰值分解温度存在差异,如果硫化发泡的温度曲线和分解曲线错位,就会出现“先发泡后硫化”或“先硫化后发泡”的问题,最终表现为泡孔塌陷、收缩率超标。
在实际操作中,需要关注两个核心节点:一是混炼阶段的胶料温度不能超过发泡剂的初始分解温度,避免在混炼过程中提前发孔;二是硫化发泡阶段的温度升温速率,要和发泡剂的气体释放节奏匹配,让胶料的交联强度刚好能支撑泡孔膨胀。很多工厂只关注最终的硫化温度,却忽略升温速率的影响,这也是泡孔稳定性差的常见诱因。
从配方到工艺的排查顺序
遇到鞋材发泡质量问题时,可以按这个顺序逐步排查:
- 先检查助剂形态:如果目前使用粉体形态的发泡剂,先观察胶料中是否存在肉眼可见的助剂结团,确认分散不良的位置是否对应泡孔缺陷区域。
- 再核对工艺参数:确认混炼最高温度是否超过发泡剂起始分解温度,硫化阶段的升温速率是否稳定。
- 最后评估配方适配:检查发泡剂与硫化体系、其他助剂的分解温度区间是否存在错位,是否需要通过复配调整发泡节奏。
杜巴化学针对鞋材发泡场景,可提供OBSH基预分散发泡母粒产品,现货供应且支持配方适配调整,参与起草橡胶预分散通用规范行业标准,产品质量管控符合ISO9001质量管理体系要求。
选型时需要避开的两个误区
第一个误区是“只看发泡倍率,不看分散稳定性”。有些工厂选型时只对比同等添加量下的发泡倍数,却忽略了批次分散性的问题,最终导致生产合格率上不去。发泡倍率是基础指标,但分散稳定性直接决定了生产过程的可控性。
第二个误区是“随意增加发泡剂用量解决密度问题”。当出现局部密度偏高时,盲目增加整体发泡剂用量,会让原本浓度正常的区域出现过发泡问题,反而破坏整体泡孔结构。正确的做法是先排查分散不均的根源,再调整用量。
如需结合您的具体配方、工艺要求和性能目标评估方案,可与杜巴化学技术团队进一步沟通。