低温发泡剂用于密封条:泡孔不均、耐温性差怎么解决
做橡胶密封条挤出发泡的车间常遇到这类问题:刚换完低温发泡剂,成品泡孔忽大忽小,表面有鼓包或塌坑,耐温测试后还出现收缩开裂。很多人第一反应是发泡剂质量不稳定,实际多半是选型和工艺适配没做对。低温发泡剂用于密封条,要结合胶种、挤出温度、成品使用工况匹配,不能随便拿通用型发泡剂直接替代传统品种。
先搞懂:密封条场景对发泡剂的核心要求
橡胶密封条分很多应用场景,汽车门缝、建筑门窗、工业设备密封的耐温、耐介质、外观要求差异极大。低温发泡剂的核心优势是分解温度偏低,适合怕高温老化的胶种,挤出时不易让胶料提前焦烧,泡孔更细腻。
但它不是所有密封条都适用。
- 适合:EPDM、硅橡胶等对加工温度敏感,要求发泡温度低于160℃的挤出密封条,尤其是外观要求高的车用亮面密封条;
- 不适合:需要长期在180℃以上高温环境工作的密封件,或者对发泡倍率要求极高、需要大泡孔结构的特殊密封条。
作为参与起草橡胶预分散通用规范等行业标准的企业,我们在给密封条客户做选型时,一定会先问清三个前提:胶种是什么、挤出硫化的温度区间是多少、成品长期使用的温度上限是多少。不问工况直接推荐通用型号,大概率会出问题。
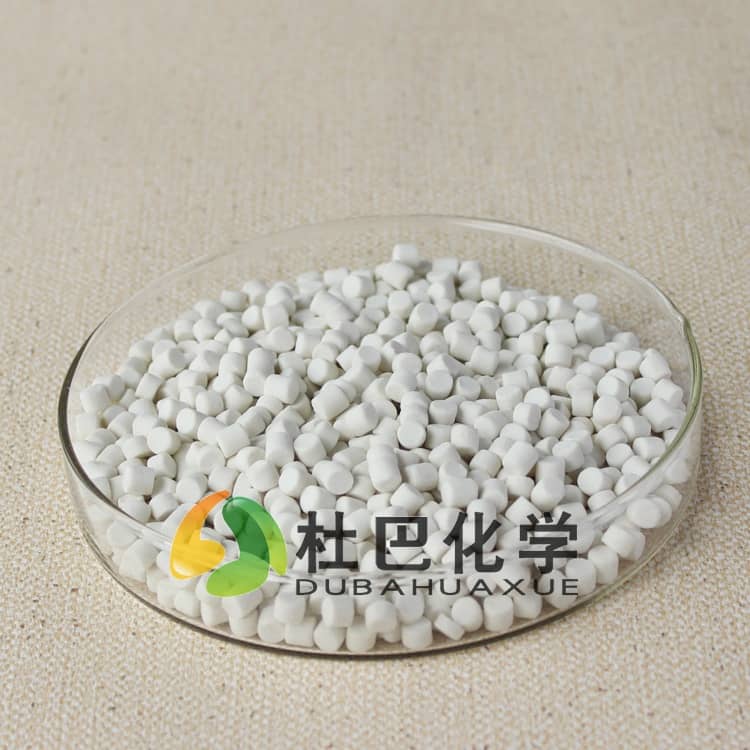
90%的泡孔不均,都出在这三个环节
低温发泡剂用于密封条时出现的外观缺陷,很少是发泡剂本身分解力不够,基本都和分散性、工艺匹配、复配体系有关。
1. 粉体分散差,局部扎堆发泡
直接用粉体发泡剂,在低硬度EPDM胶料里很容易分散不均。局部扎堆的地方发泡倍率过高,就会形成大孔、鼓包;分散不足的位置发泡量不够,就会出现硬边、塌坑。
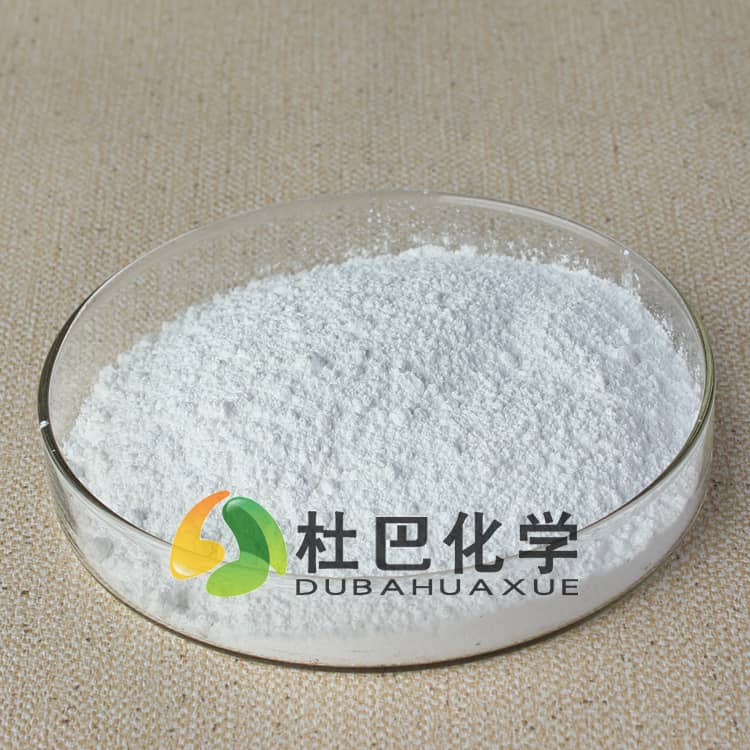
这里有个常见避坑点:很多厂家为了赶效率,把发泡剂和促进剂、氧化锌一起在密炼机高温段投入,粉体发泡剂提前受热分解,混炼时就已经产生气泡,挤出成品自然泡孔杂乱。正确的做法是发泡剂要在胶料出片前的低温段加入,避免提前分解。
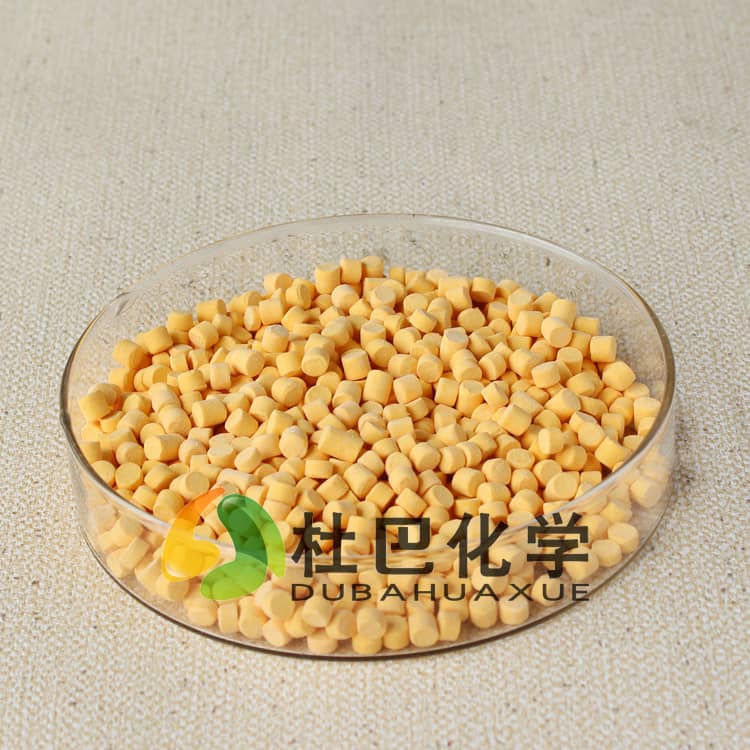
如果反复调试还是解决不了分散问题,直接换预分散母胶粒形态的发泡剂,能省掉大量调试时间。
2. 挤出温度和发泡分解窗口错位
低温发泡剂的分解温度区间窄,胶料挤出时的实际温度如果和发泡剂起始分解温度差超过15℃,就会出现两种极端:温度太低,发泡剂没来得及全部分解,进硫化道后才集中发泡,泡孔粗大;温度太高,发泡剂在机头就提前分解,胶料还没挤出就已经鼓泡,表面不光滑。
普通厂家很少会专门测胶料在挤出机各段的实际温度,只看设备设定温度,这是很多调试问题的根源。
3. 活性剂搭配不对,分解节奏乱
低温发泡剂不是加进去就能稳定分解,需要搭配对应活性剂调整分解速率。单独用氧化锌做活性剂,分解温度偏高,和低温发泡剂匹配度差;搭配不当会导致发泡和硫化节奏不同步——要么泡孔还没胀起来,胶料已经硫化定型,倍率上不去;要么胶料还没建立强度,泡孔就已经胀破,出现塌泡。
选型时别踩这两个常见误区
第一个误区:认为分解温度越低越好。
有些密封条厂家为了适配低温硫化线,专门选分解温度极低的发泡剂,结果胶料在储存、混炼过程中就缓慢分解,半成品放几天就出现内部气泡,成品合格率反而下降。发泡剂的分解起始温度,要比胶料正常混炼、存放的最高温度至少高20℃,留足安全余量。
第二个误区:用粉体发泡剂追求更低成本。
粉体发泡剂单价看似便宜,但调试产生的废品、反复清机的时间成本,远高于预分散母胶粒的差价。尤其是汽车密封条这类对外观要求高的产品,一旦出现表面瑕疵,整条成品都只能报废,算下来并不划算。
落地调试的几个实用判断方法
拿不准配方适配性时,先做小批量试片,不要直接上大线。
- 先测发泡剂在胶料中的实际分解温度,不要只看厂家给的理论值;
- 调整挤出各段温度,让胶料到达机头时,刚好接近发泡剂的起始分解温度;
- 先固定硫化体系的交联速率,再调整活性剂用量,让发泡速度和胶料强度增长同步;
- 试片测完发泡倍率、泡孔均匀度、耐温收缩率,达标后再批量上机。
杜巴化学作为高新技术企业,通过ISO9001质量管理体系、知识产权管理体系认证,同时是国家乳胶制品质量监督检验中心合作单位,可提供OBSH类低温发泡剂、配套活性氧化锌、预分散母胶粒的复配方案,针对密封条挤出工艺做匹配性调试,避免选型不当带来的批量质量问题。
如需结合您的具体配方、工艺要求和性能目标评估方案,可与杜巴化学技术团队进一步沟通。