做PE发泡挤出的车间,最头疼的往往不是配方本身——明明按参考比例加了发泡剂,出来的板材要么局部鼓包泡孔粗大,要么整体密度不均,边角还残留未分解的白色粉末。很多人第一反应是换更高比例的发泡剂,反而把问题越调越糟。发泡剂在PE中的应用效果,从来不是只看发泡倍率这一个指标,分散均匀度、分解温度与加工温度的匹配度、环保合规性,任何一环错位都会直接拉低成品合格率。
别让“分解温度匹配”成为隐形雷区
PE常见加工温度区间在130℃-200℃,不同发泡剂的热分解峰值差异极大。如果选的发泡剂分解峰值远低于PE塑化温度,物料还没混炼均匀就提前发泡,必然出现局部泡孔合并、表皮粗糙;如果分解峰值远高于加工温度,发泡不完全就会残留未分解物,不仅发泡倍率上不去,残留粉末还会让成品表面出现麻点,耐老化性能也会受影响。
这里要提一个很多新手容易踩的坑:直接照搬橡胶配方里的发泡剂参数套PE体系。橡胶加工的塑化温度普遍偏低,很多适用于橡胶的发泡剂分解峰值区间,放到PE挤出场景里根本适配不上。作为参与起草橡胶预分散通用规范等行业标准的企业,我们在给PE加工客户做方案时,第一步永远是先确认挤出机各段的实际料温,再倒推适配的发泡剂分解温度,而不是反过来用发泡剂去硬凑工艺温度。
粉体发泡剂的分散难题,正在被预分散形态解决
纯粉体发泡剂直接添加到PE颗粒里,最突出的问题就是分散不均。粉体本身比表面积大,和PE树脂的相容性有限,搅拌过程中很容易结团,混到物料里就是一个个未分散的小疙瘩——这些位置要么因为局部发泡剂浓度太高形成大泡孔,要么因为没有发泡剂形成实心硬点。
预分散形态的发泡剂母粒,就是专门解决这类分散问题的载体方案。把发泡剂预先和PE载体树脂混合造粒,发泡剂颗粒被均匀包裹在载体里,和PE原料的相容性大幅提升,混炼时不需要额外延长搅拌时间,就能快速分散均匀。从实际生产反馈看,这种形态特别适合高速挤出的PE发泡板材、保温管材生产线,能大幅降低因为分散不良导致的废品率。
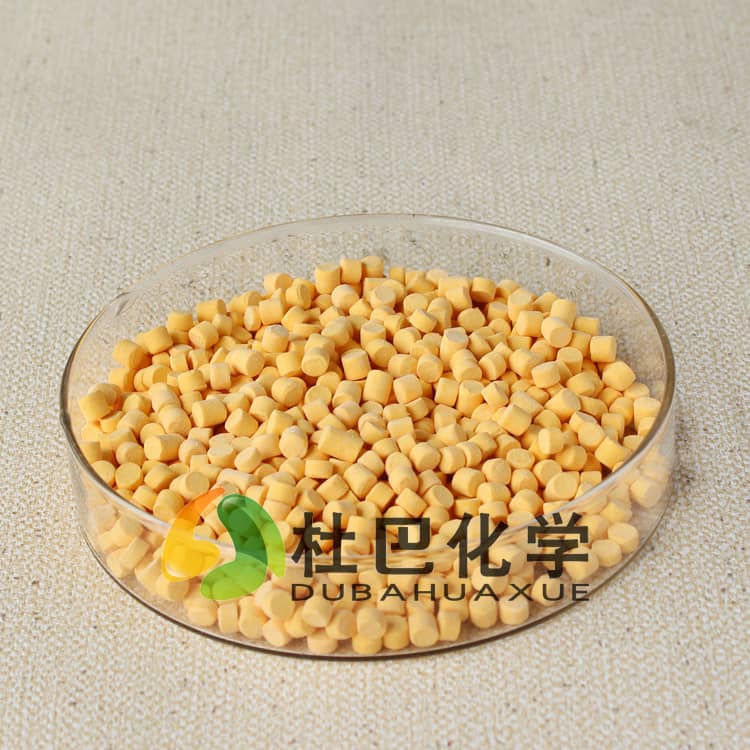
要划清明确的适用边界:如果你做的是小批量、低速的PE手工发泡件,本身混炼时间充足,粉体发泡剂只要过筛预处理,也能满足基本生产要求;但如果是连续化挤出生产线,追求稳定的泡孔结构和成品一致性,优先选预分散形态的发泡剂母粒,能减少80%以上的分散类问题。
合规与环保要求,正在抬高PE发泡的选型门槛
现在很多出口级PE发泡制品、食品接触类PE包装材料,对发泡剂的分解残留物、挥发性有机物有明确限制。传统的部分发泡剂分解时会产生刺鼻气味,残留的小分子物质容易迁移到成品表面,根本过不了合规检测。
OBSH类发泡剂的分解产物以氮气、水为主,无残留异味,分解温度区间也和PE加工范围适配,是目前环保型PE发泡体系里的主流选择。但这里要注意一个常见误区:很多人以为只要选了环保发泡剂就万事大吉,忽略了发泡剂本身的纯度。如果发泡剂原料里混有未反应的杂质,哪怕添加量很低,也可能让成品的VOC检测超标。杜巴化学作为国家乳胶制品质量监督检验中心合作单位,所有出厂批次的助剂都会经过合规性检测,配合ISO9001质量管理体系的全流程管控,能从源头降低客户的合规风险。
不同PE发泡场景的选型决策逻辑
不是所有PE发泡加工都要用同一款发泡剂,选型前先把自己的生产场景对号入座,能少走很多弯路:
- 做PE保温管、挤出发泡板材:优先选分解温度和挤出段料温完全匹配的预分散发泡剂母粒,减少换色、清机的时间成本;
- 做薄款PE发泡片材、包装内衬:适合选发泡倍率适中、分解速度平稳的发泡剂,避免因为发泡太快导致片材厚度不均;
- 做高硬度PE发泡结构件:不能只追求高发泡倍率,要搭配稳定的成核体系,否则泡孔壁太薄,成品抗压强度达不到要求。
还有一个容易被忽略的细节:发泡剂的存放环境。很多车间把发泡剂敞口放在高温挤出机旁边,时间长了粉体吸潮、局部提前分解,再投料时实际有效含量已经下降,生产出来的产品自然密度波动大。正确的做法是密封存放在阴凉干燥的区域,拆包后尽量在一周内用完。
杜巴化学可根据您的实际需求,提供配方改性与工艺改进的全流程技术支持。