中温发泡剂常见问题?鞋材泡孔异常先查这3个维度
做发泡鞋材的车间里,经常遇到这样的情况:刚脱模的EVA鞋底表面坑洼不平,同一模腔内靠近浇口和边缘的发泡倍率差出近20%,放置24小时后鞋帮位置收缩塌陷。很多师傅第一反应是发泡剂加少了或者温度没调好,反复调参数还是解决不了——其实多数中温发泡剂常见问题,根源不在用量,而在前期选型和工艺匹配的细节没抠到位。
别上来就调温度,先确认助剂的实际分散状态
中温发泡剂的分解温度区间普遍在150-160℃,如果粉体原料直接往密炼机里加,哪怕过筛再细,也容易出现局部团聚。团聚的发泡剂颗粒分解时会瞬间释放大量气体,直接形成大孔、破孔,外观上就是鞋底表面的麻点和内部空洞。
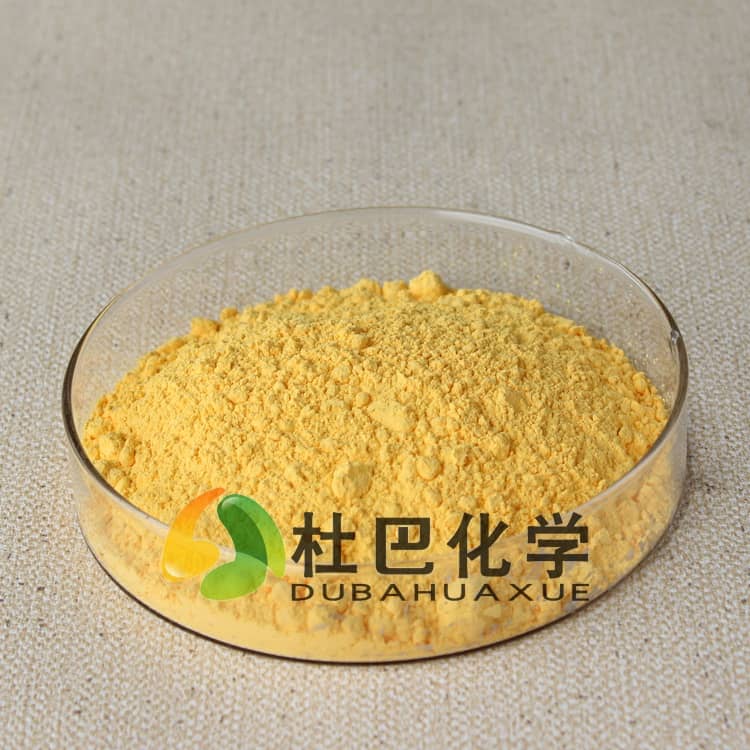
我们在给鞋材客户做现场技术支持时发现,很多问题根本不是发泡剂本身分解性能的问题,而是粉体投料时分散不均导致的。这里有个很容易踩的坑:不少厂家为了省工序,把发泡剂和填料同时往密炼机里倒,粉体发泡剂会率先被炭黑、碳酸钙等填料吸附包裹,后续受热分解时气体释放节奏完全紊乱。
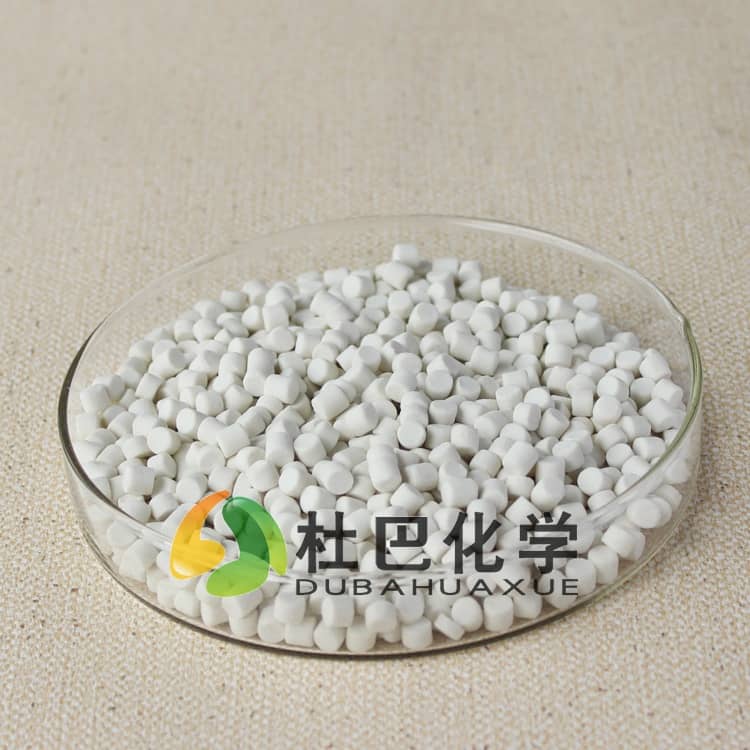
作为参与起草橡胶预分散通用规范行业标准的企业,我们更推荐鞋材生产场景优先选择预分散形态的中温发泡剂母粒,提前把发泡剂粉体和载体树脂混炼造粒,投料时不会出现飞粉、团聚,分解速率的波动能降低60%以上。如果目前还是用粉体形态,至少要把发泡剂的投料顺序延后到填料混炼完成、胶料初步塑化之后,减少被填料包裹的概率。
工艺窗口匹配错了,再贵的助剂也出不了合格泡孔
很多人对中温发泡剂有个误解:只要分解温度达到160℃,就一定能在常规EVA发泡硫化机上用。实际上不同设备的热传导效率差别极大,平板硫化机的上下模温、胶料内部实际受热温度往往有10-15℃的温差。
这里要明确中温发泡剂的适用边界:
- 适合:模压温度稳定在155-165℃、胶料厚度不超过8mm的发泡鞋材、密封件发泡场景,泡孔细腻度均匀,后续收缩率低。
- 不适合:连续挤出发泡、需要在140℃以下快速发泡的薄壁制品,以及模温波动超过±10℃的老旧设备——这种工况下发泡剂分解节奏和交联节奏错位,必然出现表面收缩、泡孔塌陷的问题。
另外很多师傅容易犯的错:为了提高生产效率,盲目提高模温到170℃以上。中温发泡剂在过高温度下分解速率会陡增,气体释放速度快于橡胶交联定型的速度,大部分气体会从胶料表面逃逸,最终发泡倍率上不去,还会出现表面鼓包。
环保合规没提前核对,后续出口整改的成本更高
现在很多鞋材品牌对出口产品的环保要求越来越严,中温发泡剂常见问题里,有一类是前期选型没注意合规,等到成品检测时才发现不符合REACH或邻苯限量要求,整批货返工的损失远高于助剂本身的成本。
杜巴化学作为高新技术企业,通过ISO9001质量管理体系认证,所供应的中温发泡剂原料全程批次可追溯,能配合下游客户提供对应的检测支持,避免因为助剂环保指标不达标导致的成品质量风险。这里还要提一个常见误区:不少厂家觉得只要发泡剂分解后的气体无毒就符合要求,实际上发泡剂原料本身的残留杂质、载体树脂里的增塑剂含量,都会影响最终成品的环保检测结果。
遇到问题别盲目加量,先按这个顺序排查
如果生产中已经出现泡孔异常,别第一反应就把发泡剂用量往上加,按照下面的顺序排查,能省掉很多无效调试:
- 先取混炼完成的未硫化胶料,在显微镜下观察有没有明显的白色团聚颗粒,判断是不是分散问题。
- 用测温枪实测模腔上下表面、胶料中心的实际温度,确认是不是工艺温度和助剂分解温度不匹配。
- 对比同一批胶料在不同批次原料下的发泡倍率,排除是不是填料、交联剂的用量波动影响了气体留存。
如需结合您的具体配方、工艺要求和性能目标评估方案,可与杜巴化学技术团队进一步沟通。