很多做橡胶密封件的技术人员都遇到过类似问题:明明发泡剂添加量和配方手册一致,做出来的产品要么泡孔大小不均,要么局部鼓包开裂,甚至出现表面发白喷霜。大部分人第一反应是调整硫化温度或者增减发泡剂用量,却很少往前追溯——这些问题的根源,往往藏在OBSH发泡剂生产工艺流程的几个关键控制环节里。
粉体阶段的两道核心控制门槛
OBSH发泡剂的原料合成环节,最先影响成品性能的是两个指标:粉体纯度和粒径分布。
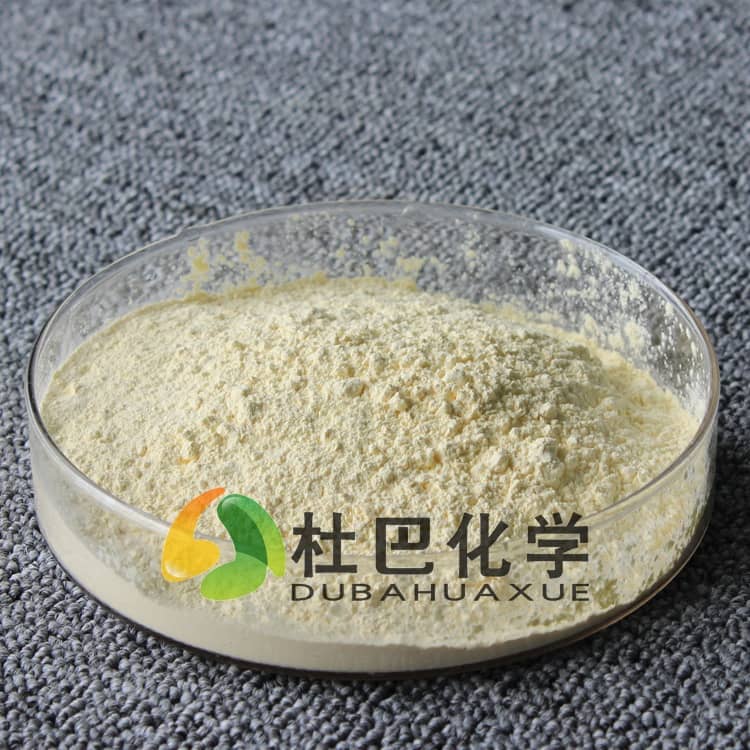
纯度不够的批次,往往残留有未反应完全的小分子副产物。这些杂质在硫化温度下会提前分解,导致发泡节奏和硫化节奏错位——密封件还没完成交联定型,发泡气体已经提前溢出,最终表现为泡孔塌陷、制品表面无光泽。
粒径控制则直接关系到分散效果。如果粉体粒径波动范围过大,粗颗粒混入胶料后,很容易在局部形成大尺寸泡孔,也就是密封件行业常说的“大孔缺陷”。作为参与起草橡胶预分散通用规范等行业标准的企业,我们在原料入厂检测时,会把粒径分布波动控制作为核心校验项,这也是为什么很多客户反馈同剂量下,我们的OBSH粉体分散更均匀的底层原因。
预分散母粒是解决密封件工艺痛点的关键一步
纯粉体OBSH有两个绕不开的应用难题:一是粉体飞扬大,车间作业环境差,员工长期接触容易引发呼吸道刺激;二是小批量生产时,粉体称量误差大,手工混炼时容易出现结团,局部浓度过高就会造成发泡不均。
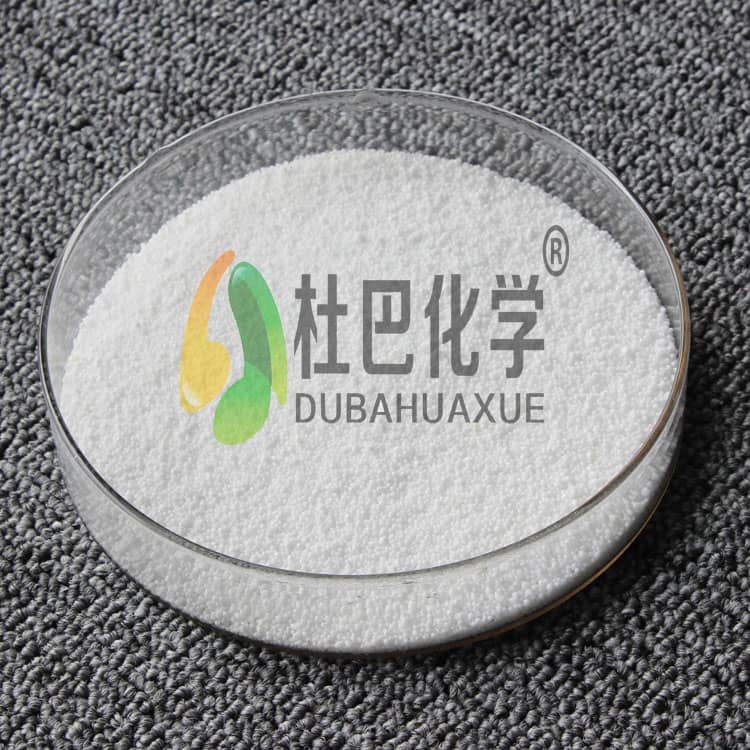
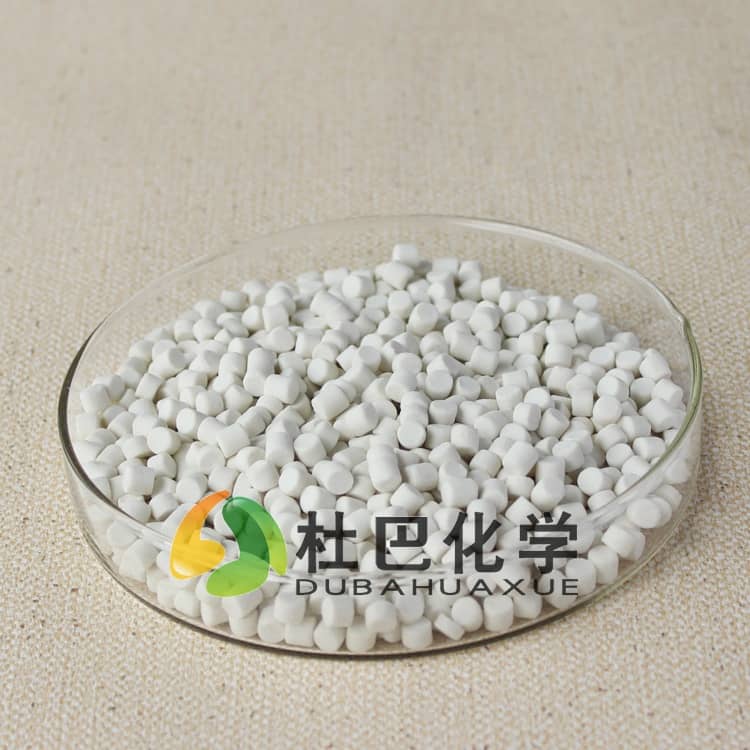
预分散母粒的生产工艺,就是把OBSH粉体和橡胶载体、分散助剂按比例混炼、挤出、切粒,做成含量稳定的颗粒状助剂。这个环节的控制重点,是粉体在载体中的分散均匀度,以及颗粒的耐摩擦强度——如果颗粒强度不够,在运输、存放过程中碎裂产生细粉,又会回到粉体飞扬的老问题。
这里要提一个很多技术人员容易踩的坑:不是所有密封件场景都适合直接用粉体OBSH。
如果是连续化大批量生产线,混炼设备剪切力强、称量精度高,用粉体OBSH可以降低助剂成本;但如果是多品种小批量的密封件生产,或者车间没有密闭混炼生产线,强行用粉体反而会因为分散不均、称量误差导致良品率下降,算上废料损失反而更不划算。我们的技术服务团队遇到过不少这类案例,客户一开始为了省成本选粉体,最后因为泡孔不良报废的产品成本,远高于母粒和粉体的差价。
生产端的工艺适配,比发泡剂本身参数更重要
很多人以为OBSH的分解温度是固定值,实际上生产过程中复配的助剂种类,会直接影响最终分解区间。
橡胶密封件常用的硫化体系,有的是高温短时硫化,有的是低温长时硫化。如果OBSH发泡剂生产工艺流程中没有针对下游硫化工艺做适配调整,就会出现“分解温度和硫化温度错开”的问题:温度低了发泡不完全,制品密度偏高;温度高了发泡速度快于硫化速度,气体跑掉,泡孔撑不起来。
杜巴化学作为国家乳胶制品质量监督检验中心合作单位,在OBSH产品的工艺适配环节,会针对不同下游的硫化温度区间做分解曲线校验,确保发泡节奏和胶料交联节奏匹配。这种适配调整,也是为什么同样标称分解温度的OBSH,在不同工艺里实际表现差异很大的原因。
明确不适用场景,避免选型误用
OBSH发泡剂本身是环保型发泡剂,分解产物无污染,适合绝大多数橡胶密封件、乳胶制品的发泡需求,但有两个场景不建议直接使用:
- 极低温硫化工艺:OBSH的常规分解温度区间偏高,如果硫化温度低于发泡剂起始分解温度,需要额外搭配活化剂,不能直接套用常规添加量;
- 超高速连续硫化生产线:如果硫化时间极短,发泡剂来不及充分分解,会导致发泡倍率不足,这种情况需要调整配方中发泡剂的复配比例,而不是单纯增加用量。
如需结合您的具体配方、工艺要求和性能目标评估方案,可与杜巴化学技术团队进一步沟通。