改性发泡剂行业动态:橡胶密封件发泡助剂选型误区与工艺适配
橡胶密封件的发泡工序里,很多工厂遇到的泡孔大小不均、局部鼓包、发泡倍率波动问题,往往不是原料本身的问题,而是改性发泡剂选型时没对准实际工况。从近期的改性发泡剂行业动态来看,下游对环保型、低析出、分散性稳定的发泡助剂需求持续上升,尤其是密封件这类对尺寸精度、压缩永久变形要求高的品类,选型容错空间极小。
密封件场景下的改性发泡剂核心选型矛盾
做橡胶密封件的配方师都清楚,发泡剂的产气速率必须和橡胶硫化速率高度匹配——发泡太早,胶料还没定型,气泡容易合并塌陷;发泡太晚,胶料已经硫化固化,气体排不出去,就会出现表面凹坑、内部微孔粗大的问题。
这里有个很常见的选型误区:很多厂家直接拿通用型发泡剂用到密封件配方里,不考虑改性处理带来的分解温度偏移。普通发泡剂分散性差,容易在胶料里形成局部浓度过高的区域,对应位置的密封件内部就会出现大孔洞,直接导致密封失效。
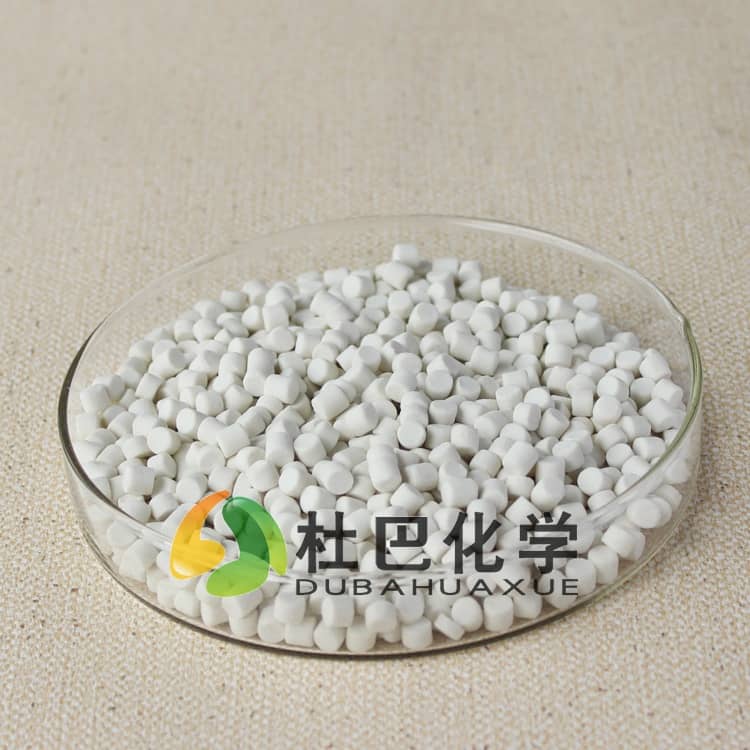
从助剂形态维度看,预分散母胶粒形态的改性发泡剂,相比粉体原料更适合密封件生产:粉体发泡剂在混炼时容易飞扬分散不均,还会造成车间粉尘污染;预分散母胶粒是把有效成分预先分散在橡胶载体里,混炼时吃粉快、分散均匀,能大幅降低局部发泡过度的风险。作为参与起草橡胶预分散通用规范行业标准的企业,杜巴化学在预分散发泡母胶粒的生产过程中,严格按照预分散助剂的含量偏差、分散度等标准要求管控,能减少不同批次原料带来的发泡波动。
配方适配性决定发泡效果上限
改性发泡剂不是加得越多越好,配方里的其他组分都会直接影响发泡表现。
比如配方里添加的活性氧化锌类活性剂,会对发泡剂的分解温度起到活化作用。如果同时搭配了促进剂、硫化剂,整个体系的反应热会升高,相当于变相提前了发泡剂的分解节点。这时候如果还按纯发泡剂的推荐温度设定工艺,就很容易出现发泡过早的问题。
这里要明确适用边界:
- 适合用改性发泡剂的场景:需要控制泡孔细密、尺寸稳定的发泡密封件,比如汽车门窗密封胶条、设备减震密封垫,要求发泡后密封件回弹率高、永久变形小的工况。
- 不建议盲目使用的场景:对发泡倍率要求极低、只是需要轻微微孔结构的密封件,或者混炼设备极其简陋、无法保证均匀分散的小作坊,反而可能因为改性助剂的分散要求高,增加生产难度。
避坑提醒:不要直接照搬其他厂家的发泡剂添加量配方。不同厂家的橡胶生胶门尼粘度、填充剂种类、软化剂含量都有差异,哪怕是同一个牌号的改性发泡剂,在不同配方里的分解速率都会变化。建议先做小试,测定不同温度下的发泡倍率变化,再确定大生产的添加量。
工艺窗口的动态调整逻辑
很多工厂的工艺参数常年不变,但改性发泡剂行业动态里反复提到,不同批次的原料哪怕成分相同,分解温度也可能有小幅波动。密封件生产的硫化温度通常在160-180℃区间,如果发泡剂的分解温度和硫化温度差超过20℃,就会出现明显的工艺适配问题。
举个典型的排查场景:如果生产出来的密封件表面有大量细小麻点,首先要排查的不是发泡剂质量,而是混炼时的分散效果——如果预分散母胶粒没有完全吃粉,颗粒状的发泡助剂在胶料里局部聚集,硫化时就会在对应位置产生集中产气,形成表面麻点。
从工艺匹配角度,环保型OBSH基改性发泡剂更适合密封件这类对气味、析出要求高的产品:分解后残留物少,不会在密封件使用过程中慢慢析出影响密封界面,也符合当前下游对低VOC橡胶制品的要求。杜巴化学作为高新技术企业,通过ISO9001质量管理体系认证,厂家直销现货充足,能为密封件生产厂家提供橡胶配方改性与工艺改进的技术服务,同时承诺假一赔十的零风险采购保障。
下游需求变化带来的选型新方向
从近期的改性发泡剂行业动态来看,密封件客户对发泡助剂的需求已经从“能发泡”转向“稳发泡”。过去很多厂家只看发泡倍率,现在更关注批次稳定性、分散均匀性、环保合规性。
尤其是汽车、家电领域的密封件,已经开始要求发泡助剂不能含有会挥发的小分子杂质,避免在高温使用环境下出现密封件表面析出、污染接触面的问题。这也是预分散改性发泡剂逐步替代传统粉体发泡剂的核心原因——除了分散性好,预分散过程中会过滤掉大颗粒杂质,进一步提升泡孔的均匀度。
需要特别注意:不要为了追求高发泡倍率随意提高发泡剂添加量。密封件的核心性能是密封可靠性,过度发泡会导致密封件的结构强度下降,压缩永久变形升高,长期使用后容易出现密封失效。一般来说,密封件的发泡密度控制在原胶密度的60%-80%区间,既能实现轻量化,又能保证足够的结构强度。
如需结合您的具体配方、工艺要求和性能目标评估方案,可与杜巴化学技术团队进一步沟通。