中温发泡剂发泡倍率总波动?鞋材厂必看的3个排查方向
鞋材车间里最常见的扯皮问题,就是同一批配方、同一台密炼机,上午发出来的鞋底密度刚好达标,下午的货就要么发泡不足偏硬,要么泡孔过大塌边。很多师傅第一反应是换发泡剂,其实大部分时候问题根本不在原料本身。
先别急着换料:90%的倍率波动都出在这三个环节
做了近二十年橡胶助剂配套,我们见过太多鞋材厂上来就把发泡剂换个遍,结果花了冤枉钱,问题还是没解决。中温发泡剂发泡倍率能不能稳住,本质上看三个变量:发泡剂本身的分解速率和胶料硫化速度的匹配度、助剂在胶料里的分散均匀度、模压过程的温度和压力控制精度。这三个变量任何一个飘了,最终测出来的密度就会上下跳。
先说最容易被忽略的分散性问题。很多中小厂还在用普通粉状发泡剂,投料的时候容易结团,混炼时如果吃粉时间没控制好,局部区域的发泡剂浓度偏高,就会出现局部大泡,甚至表面鼓包。测出来的平均密度看着好像差不离,实际裁片的时候有的地方硬有的地方软,耐磨测试直接不合格。
这里有个很实在的避坑点:别为了追求更高的发泡倍率,盲目往上加发泡剂的用量。不少师傅觉得多加一点,重量轻一点,材料成本就省了,实际上当发泡剂添加量超过胶料体系的承载极限,泡孔壁会因为承受不住内部气压破裂,反而出现塌泡,最终发泡倍率不升反降,成品的拉伸强度和回弹性能还会大幅下滑。
中温发泡剂的适配边界:不是所有鞋材配方都通用
作为参与起草橡胶预分散通用规范等行业标准的企业,我们接触过大量鞋材客户的实际配方,很清楚中温发泡剂不是万金油。
它最适合的是模压成型的EVA、橡胶微孔鞋底,加工温度在150-170℃区间的工艺,分解温度和硫化速度匹配度高,泡孔细腻均匀,做出来的鞋底手感柔软,压缩永久变形也小。
但如果你的工艺是连续挤出的鞋材密封条,或者硫化温度超过180℃的厚制品,就不建议直接用常规的中温发泡剂。要么分解太快提前发孔,导致表面粗糙;要么分解不完全,成品内部残留发泡剂,放置一段时间后缓慢析出,表面起霜。
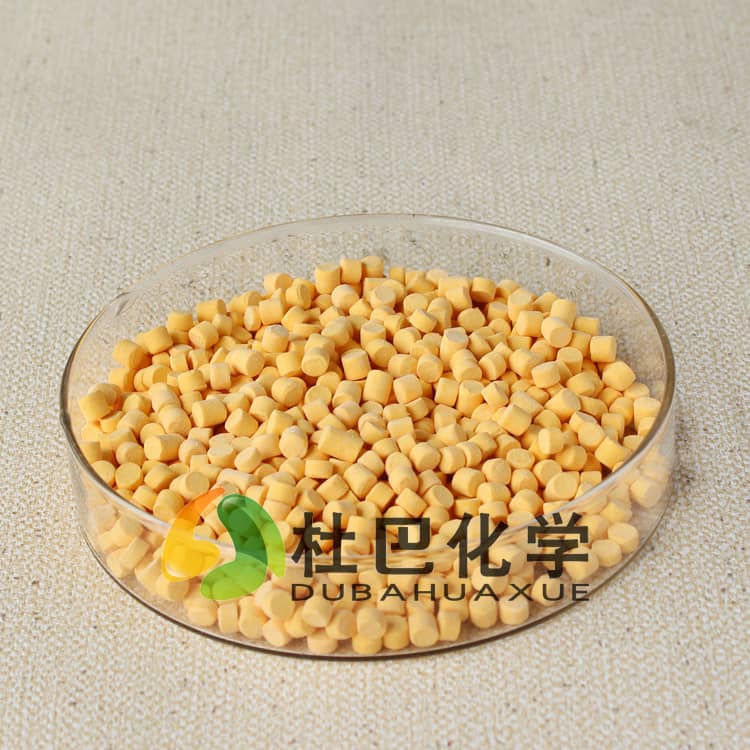
不同助剂形态的差异,直接决定了后续工艺的容错率。我们做过大量客户的现场对比,普通粉状发泡剂混炼时吃粉慢,粉尘大,分散均匀度高度依赖师傅的操作经验;换成预分散母胶粒形态的中温发泡剂,投料后吃粉速度快,不会结团,哪怕密炼机的转速有小幅波动,胶料里的发泡剂浓度也能保持均匀,最终发泡倍率的批次稳定性会提升很多。这也是为什么现在很多规模以上的鞋材厂,慢慢都换成预分散形态的助剂,本质上是用更稳定的原料形态,抵消现场工艺的小幅波动。
想把倍率控稳,先把工艺窗口摸透
很多厂的工艺表上只写了模压温度、时间,从来没实际测过胶料在模腔里的实际升温曲线。中温发泡剂的分解对温度特别敏感,差个5℃,分解速率可能就差出30%。如果模腔上下温差超过10℃,上下层的发泡程度不一样,测出来的平均密度自然不准。
给大家一个可落地的排查步骤:
- 先连续测3炉成品的密度,算一下批次内的偏差值,如果偏差超过0.05g/cm³,先查分散性,再查温度均匀性,最后才考虑调整配方;
- 每换一批发泡剂原料,先做小试打样,测分解温度区间,不要直接上大货生产;
- 如果之前一直用粉剂,换母胶粒的时候,添加量不要直接照搬粉剂的数值,要根据有效成分含量换算,否则很容易出现发泡过度。
杜巴化学作为高新技术企业,通过ISO9001质量管理体系认证,主营的OBSH中温发泡剂、预分散母胶粒产品,都是厂家直销现货充足,配套提供橡胶配方改性与工艺改进的技术服务,还承诺假一赔十,就是为了帮鞋材客户把发泡倍率的波动压到最小。
如需结合您的具体配方、工艺要求和性能目标评估方案,可与杜巴化学技术团队进一步沟通。