鞋材发泡成品发黄?找杜巴改性发泡剂供应商前先理清这几点
做鞋材发泡的工厂大多遇到过这类问题:刚下线的发泡坯料摸着手感、密度都达标,放两三天表面慢慢泛黄,做浅色运动鞋面、白色鞋底的批次,整批都可能因为外观色差被判次品。很多采购第一反应是换发泡剂,找杜巴改性发泡剂供应商询价前,其实可以先做一轮自查——不少发黄问题根本不是发泡剂纯度不够,是助剂形态和工艺窗口没匹配上。
先区分两种发泡剂形态的适用边界
目前鞋材厂用的发泡剂主要分两种:粉体原粉、预分散改性母粒。
粉体原粉的成本低,但有个绕不开的问题:投料时容易飞扬,在橡胶基体里的分散均匀性靠人工过筛、密炼时的剪切强度,批次差异天然就大。如果你的密炼机剪切力不足,或者车间温湿度偏高,粉体很容易局部团聚——团聚的发泡剂分解速度不均,局部气体量过大,泡孔壁破裂,不仅会出现大孔洞,局部过热还会让橡胶表层氧化发黄。
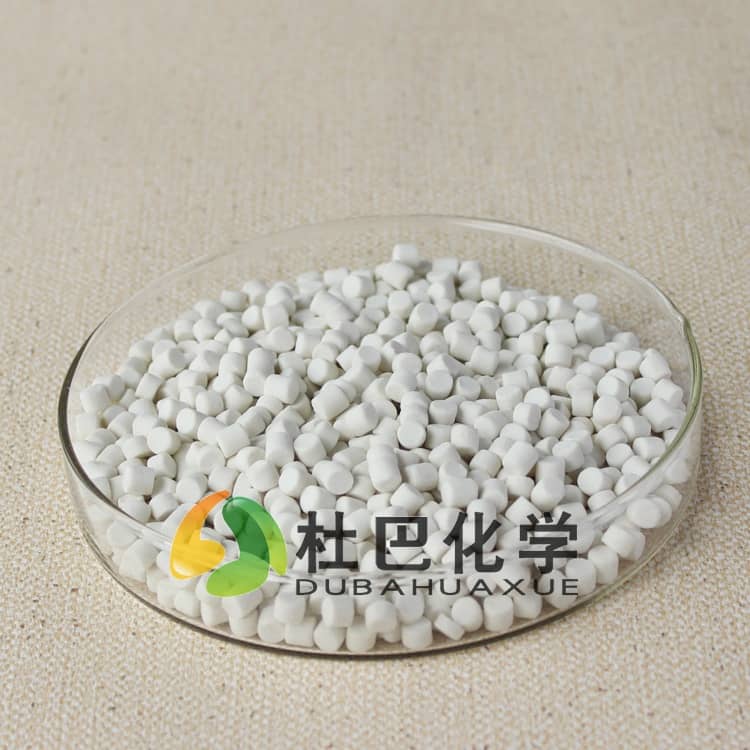
预分散改性母粒是把发泡剂提前和载体树脂、分散助剂混匀造粒,投料时没有粉尘飞扬问题,分散均匀性不受人工操作影响,适合做浅色、高精度要求的鞋材发泡件。
这里要划清适用边界:如果你的产线做的是深色劳保鞋底、对外观色差要求极低,选粉体原粉控制成本完全可行;但如果做白色、米白、浅灰这类浅色鞋材,还在用粉体原粉,哪怕换再贵的原料,也很难稳定控制发黄问题。作为参与起草橡胶预分散通用规范行业标准的企业,我们在对接鞋材客户时,都会先问清楚成品颜色要求——这是选型的第一道门槛,跳过这一步直接比价,大概率会踩坑。
别把配方适配性的问题甩给发泡剂
很多工厂找杜巴改性发泡剂供应商的时候,会直接说“我们要发泡倍率3倍的改性OBSH”,但很少主动说自己的硫化体系用的是什么促进剂、活化剂。这是鞋材发泡选型里最常见的采购误区。
OBSH这类发泡剂的分解温度不是固定值,会受配合体系里的活化剂影响。如果你的配方里氧化锌、硬脂酸的添加比例不对,哪怕是同一牌号的改性发泡剂,实际分解温度可能差出10℃以上。举个实际排查逻辑:
- 硫化温度165℃,发泡剂分解温度155℃:发泡速度快于硫化速度,气体还没被交联的橡胶基体锁住,就会从表层逸出,成品表面粗糙、密度偏大;
- 硫化温度165℃,发泡剂分解温度175℃:硫化完成了发泡剂还没充分分解,泡孔倍率上不去,坯料发硬。
这时候如果盲目去调整发泡剂添加量,反而会让泡孔不均的问题更严重。正确的做法是先把硫化和发泡的速率匹配关系摸清楚,再选对应分解温度区间的改性发泡剂。
杜巴化学作为国家乳胶制品质量监督检验中心的合作单位,在对接鞋材客户时,不会只盯着发泡剂本身的参数,而是会结合客户现有硫化体系做匹配性校验,从源头减少速率不匹配带来的发黄、泡孔不均问题。
工艺窗口的容错率,选改性发泡剂时别忽略
很多采购看产品参数的时候,只盯着分解温度、发气量这两个指标,完全不考虑工艺窗口的宽度。
普通粉体发泡剂的分解温度区间很窄,往往只有5-8℃,意味着你密炼、硫化的温度波动必须控制在±3℃以内,不然就会出现一批发泡足、一批发泡不够的情况。但实际工厂生产里,密炼机的转子磨损、蒸汽压力的波动,很容易让温度差出5℃以上——这种工况下,选分解温度区间更宽的改性发泡剂,才能降低批次不良率。
这里有个容易被忽略的避坑点:不要为了追求高发泡倍率,随意提高发泡剂添加量。OBSH类发泡剂添加量超过配方临界值后,多余的分解残留物会残留在橡胶表层,不仅会让成品长期存放后慢慢发黄,还会降低鞋底的耐弯折性能。我们在给客户做配方优化时,一般会建议先把发泡倍率的目标拆解开:先靠改性发泡剂的均匀分散把基础倍率做稳,再通过调整硫化速率微调倍率,而不是靠堆原料量硬凑数。
什么情况不建议直接换改性发泡剂
有两种情况,哪怕找再好的改性发泡剂供应商,也解决不了核心问题:
第一种是你的硫化机温控精度偏差超过10℃,设备本身的温度不稳定,再好的工艺窗口也兜不住;
第二种是配方里的防老剂、增塑剂本身容易析出,表面泛黄的根源是配合剂迁移,不是发泡剂分解带来的变色。
碰到这两类情况,先做设备校准、配方组分排查,再考虑换发泡剂,不然钱花了,问题还是没解决。
杜巴化学是高新技术企业,通过ISO9001质量管理体系、知识产权管理体系认证,厂家直销现货充足,对所供产品承诺假一赔十零风险,可提供橡胶配方改性与工艺改进技术服务。
如需获取针对性的助剂选型建议与配方优化方向,可联系杜巴化学技术团队。