氧代双苯磺酰肼发泡剂在橡胶中的应用:分散不均的排查与适配要点
很多橡胶配方师初次把氧代双苯磺酰肼发泡剂加入胶料时,都会遇到同一个问题:明明按照公开资料的分解温度设定了硫化工艺,最终成品却出现泡孔大小不一、局部鼓包、表面残留白色喷霜的情况。问题往往不出在发泡剂本身的分解性能上,而是出在分散方式、配方适配和工艺窗口的细节匹配上。
先理清这类发泡剂的适用边界
氧代双苯磺酰肼发泡剂属于低温型有机化学发泡剂,分解温度区间适配多数通用橡胶的常规硫化条件,分解过程产生的气体以氮气为主,不易在胶料中残留多孔结构的缺陷。但它并非万能适配所有橡胶场景:
- 适合的场景:橡胶密封件、鞋材中底、电线电缆绝缘层、橡胶减震件等需要均匀闭孔/开孔结构、对发泡气味和残留有要求的制品;
- 不建议单独使用的场景:需要超高速发泡、倍率超过30倍的极轻发泡制品,以及需要高温连续硫化且胶料导热性极差的厚壁制品。
作为参与起草橡胶预分散通用规范等行业标准的企业,我们在服务客户时发现,很多配方误区都来自于对发泡剂适用边界的模糊判断,盲目追求高倍率反而会导致成品力学性能大幅下降。
为什么明明加了发泡剂,泡孔还是不均匀?
分散性差是排在第一位的原因。
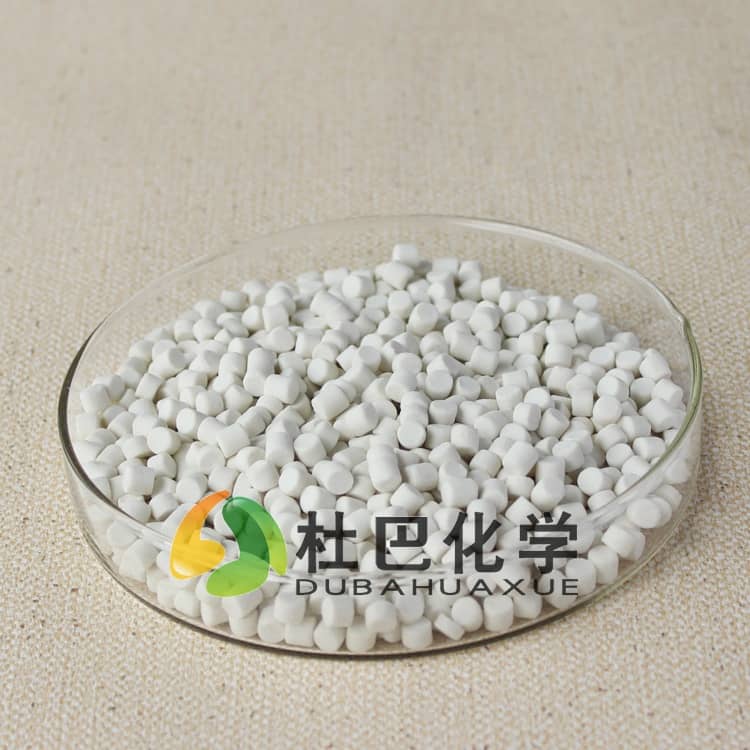
纯粉体形态的氧代双苯磺酰肼发泡剂,原生粒径普遍在微米级,直接投入密炼机混炼时,很容易因为粉体团聚形成局部浓度过高的区域。这些团聚点在硫化受热时会集中分解放气,直接造成局部泡孔过大、甚至穿破胶料表面形成鼓包。我们接触过不少客户,一开始直接使用粉体发泡剂,混炼时间拉长30%还是解决不了分散问题,换成预分散母胶粒形态后,只需要常规混炼时长就能达到均匀分散的效果。
第二个容易被忽略的原因,是配方中其他助剂的协同干扰。
很多橡胶配方里会同时加入氧化锌、硬脂酸、促进剂等活性剂和加工助剂,这些成分在特定配比下会改变氧代双苯磺酰肼发泡剂的实际分解温度。如果完全按照发泡剂的标称分解温度设定硫化工艺,很容易出现分解提前或滞后的问题:分解太早,气体在胶料还未形成足够黏度时就逸散,发泡倍率上不去;分解太晚,胶料已经完全硫化定型,气体无法均匀膨胀,就会出现硬芯、局部空洞。
第三个原因是工艺窗口卡得太死。
这类发泡剂的分解速率和硫化速率需要形成精准匹配:胶料的交联速度要略快于发泡剂的分解速度,才能把产生的气体锁在胶料内部形成稳定泡孔。如果硫化温度设置得过高,发泡剂瞬间集中分解,胶料还没来得及建立足够的弹性黏度,气体就会冲破胶料表层,形成表面粗糙的开孔结构。
常见的两个避坑提醒
第一个坑:为了加快分解随意添加过量活化剂。
不少配方师遇到发泡倍率不够的问题,第一反应是多加活化剂提升分解效率,结果直接把分解温度拉得过低,发泡反应在混炼阶段就提前启动,胶料在存放过程中就出现内部起泡,完全无法成型。正确的做法是先通过小试验证活化剂的添加比例,把分解温度匹配到当前胶料的硫化起步温度区间,而不是一味追求快速分解。
第二个坑:忽略不同助剂形态的投料顺序。
粉体发泡剂如果和炭黑、填料一起在混炼的最早阶段投入,很容易被填料吸附团聚,后续再怎么延长混炼时间都很难打散。如果使用预分散母胶粒形态的氧代双苯磺酰肼发泡剂,建议在混炼后期、胶料基本塑化完成后再投入,既能减少粉体飞扬损失,也能避免和其他粉料过度吸附团聚。
不同形态发泡剂的选型差异
| 发泡剂形态 | 分散难度 | 适用场景 | 注意事项 |
|------------|----------|----------|----------|
| 纯粉体OBSH | 高 | 小批量试生产、对成本敏感的简单制品 | 需延长混炼时间,做好车间粉体防护 |
| 预分散母胶粒OBSH | 低 | 规模化连续生产、对泡孔精度要求高的密封件、线缆料 | 需确认载体橡胶与主体胶料的相容性 |
杜巴化学作为高新技术企业,通过ISO9001质量管理体系、知识产权管理体系认证,同时是国家乳胶制品质量监督检验中心合作单位,可根据您的实际需求,提供配方改性与工艺改进的全流程技术支持。
如需结合您的具体配方、工艺要求和性能目标评估方案,可与杜巴化学技术团队进一步沟通。