

发泡剂改性助剂选型误区与工艺适配指南
很多橡胶密封件生产车间遇到过这类情况:按配方表加了标称的发泡助剂,模压出来的制品还是表面鼓包、内部泡孔大小差一倍,脱模后24小时收缩率超出公差范围。不少技术人员第一反应是换发泡剂品牌,实际上70%以上的问题根源出在助剂选型的适配性上——发泡剂改性助剂不是简单“加进去就行”,形态、分散性、分解温度的匹配度,直接决定最终发泡质量。
先搞清楚:你需要的改性助剂到底解决什么问题
橡胶密封件常用的化学发泡体系里,单纯的发泡剂往往存在几个固有缺陷:分解温度过高、分解速度过快、分解残留物影响硫化速率。改性助剂的核心作用,就是通过催化活化、均匀分散、调节分解速率,让发泡过程和橡胶硫化过程形成同步匹配。
不同的助剂形态,适用场景差异极大:
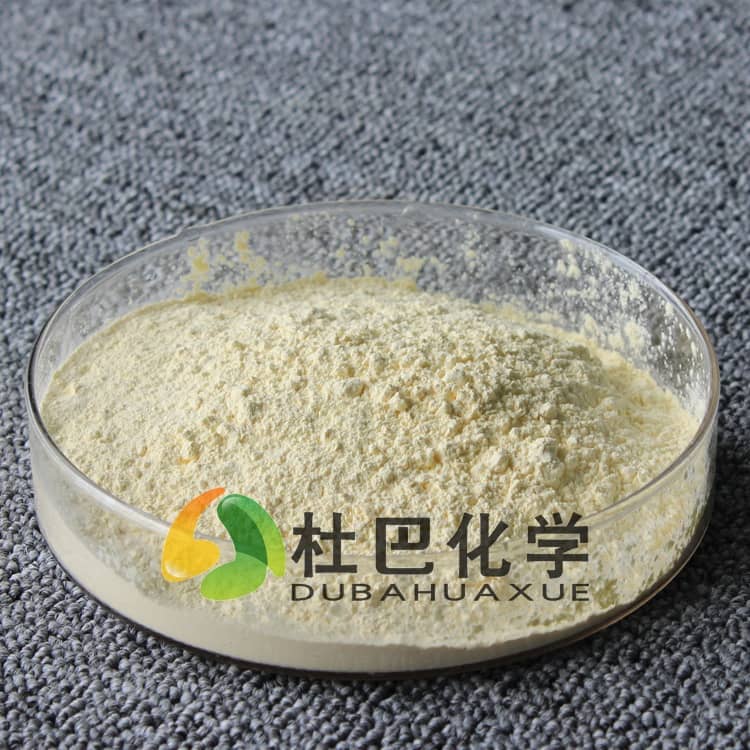
- 粉体类助剂:成本较低,但容易出现粉尘飞扬、局部分散不均的问题,小批量手工混炼场景适用,大规模连续生产容易导致每锅料的发泡倍率波动超过10%;
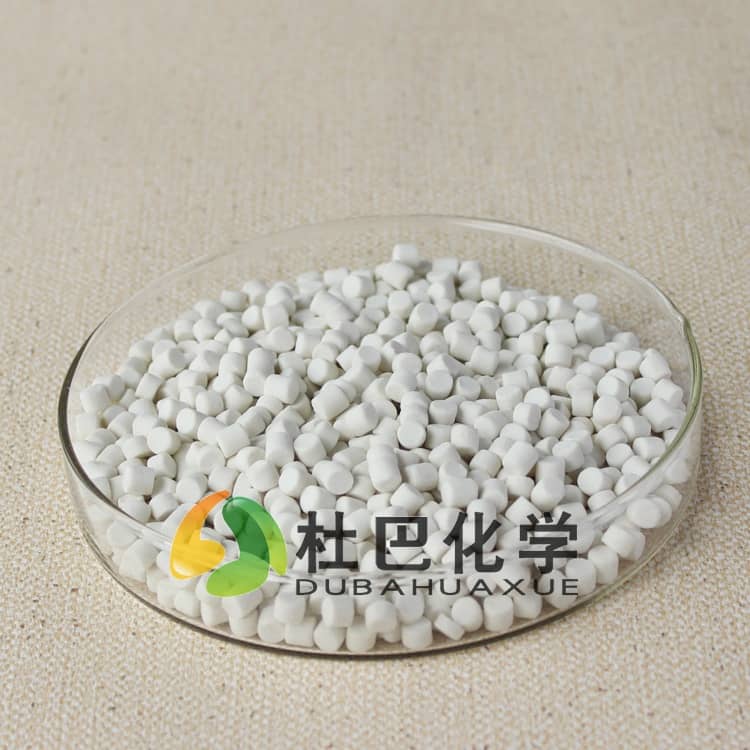
- 预分散母胶粒类助剂:有效成分提前分散在橡胶载体中,混炼时不需要额外耗时分散,适合高精度密封件、批量稳定生产的场景,能大幅降低分散不均带来的次品率。
作为参与起草橡胶预分散通用规范行业标准的企业,我们在对接客户时发现,不少配方师为了压缩成本,盲目把预分散母胶粒替换成纯粉体助剂,结果在EPDM模压密封件生产中,因为分散不均出现局部发泡过度的塌坑问题,反而拉高了整体生产成本。
配方适配的核心判断逻辑:别拿通用标准硬套特殊体系
很多人选型时只看助剂的活化温度参数,忽略了和自身橡胶体系的硫化速度匹配度,这是最常见的踩坑点。
举个实际的适配逻辑差异:
- 对于低硬度、低密度的海绵密封件,需要发泡剂分解速率略慢于硫化起步速率,等胶料初步形成网络结构再开始发泡,才能避免泡孔合并、塌泡;
- 对于高硬度、微发泡的密封件,需要发泡剂分解速率和硫化速率基本同步,只在胶料交联达到一定强度时完成发泡,避免发泡倍率过高导致力学强度下降。
这里有个明确的适用边界:如果你的配方里使用了高填充量的碳酸钙、滑石粉填料,要适当提高改性助剂的添加比例——填料会吸附一部分活性剂,实际参与催化发泡的有效成分会打折扣,按照常规推荐比例添加很容易出现发泡不足的问题。反过来,如果是纯胶体系、填料占比很低,就不能直接套用高填充配方的助剂用量,否则会因为分解速度过快,导致制品表面开裂。
工艺窗口不匹配,再好的配方也出不来合格产品
发泡过程对温度的敏感度极高,很多时候配方本身没问题,模压温度、硫化时间的小幅波动,就会让发泡效果完全偏离预期。
这也是为什么我们一直建议密封件生产企业优先选择预分散形态的发泡剂改性助剂——粉体助剂在车间温度超过30℃的夏季,容易出现吸潮结块问题,混炼时即使延长薄通时间,也很难完全打散,最终导致局部助剂浓度过高,出现针孔状的发泡缺陷。预分散母胶粒的载体本身是橡胶材质,不受环境湿度影响,夏季生产的批次稳定性会明显更好。
还有个容易被忽略的细节:如果你的硫化工艺是高温短时间模压,要选择活化温度匹配高温段的改性助剂,避免发泡剂在胶料还没充模完成时就提前分解,导致模腔边角位置缺料、泡孔大小不均。
选型避坑的3个实操提醒
- 不要迷信“万能通用型”改性助剂:不同橡胶材质(EPDM、NBR、CR)的硫化体系差异很大,能适配NBR体系的助剂,放到EPDM过氧化物硫化体系里,可能会干扰交联反应,导致制品硬度不达标。
- 不要随意叠加多种活化助剂:很多技术人员为了降低发泡剂分解温度,同时加氧化锌、硬脂酸、尿素类活化剂,结果分解速率失控,发泡倍率超出设计范围,反而让密封件的压缩永久变形达不到使用要求。
- 小样验证别跳过:不管助剂参数看起来多匹配,都要先在自己的设备上做3次以上重复小样试验,确认不同混炼批次、不同模压温度下的发泡倍率波动在可控范围,再批量投产。
杜巴化学作为高新技术企业,通过ISO9001质量管理体系与知识产权管理体系认证,同时是国家乳胶制品质量监督检验中心合作单位,可提供OBSH发泡剂对应的改性助剂选型、配方优化全流程技术支持,厂家直供现货充足,配套假一赔十的零风险采购承诺。
如需结合您的具体配方、工艺要求和性能目标评估方案,可与杜巴化学技术团队进一步沟通。

