

中温发泡剂改进方案:从密封件发泡痛点拆解落地思路
橡胶密封件发泡生产中,不少工厂会碰到这种情况:同批次原料按固定工艺生产,有时泡孔细密均匀,有时局部出现大孔、塌陷,甚至表面鼓包开裂,反复调整配方却找不到核心问题。很多人第一反应是换发泡剂型号,其实多数中温发泡剂改进方案的核心,不在更换原料品类,而在助剂形态与工艺窗口的匹配度。
先避开选型阶段最容易踩的两个误区
做中温发泡剂改进,第一步要先理清哪些情况不适合硬调:
- 不适用场景一:如果你的密封件需要长期在120℃以上高温环境连续工作,单纯调整中温发泡剂的用量,解决不了材料长期耐温老化的问题,这类场景要优先考虑基体胶料的耐温配方设计,不要把发泡剂当成万能调节项。
- 不适用场景二:如果混炼设备是小容量开炼机,胶料分散均匀度本身偏差大,盲目换成超细粉末状发泡剂,反而会因为粉尘飞扬、结团导致局部发泡过度,这类工况优先解决混炼分散能力,再谈发泡剂选型。
作为参与起草橡胶预分散通用规范的企业,我们在对接密封件客户时发现,80%以上的发泡不均问题,根源不是发泡剂本身分解效率不够,而是粉末状助剂在胶料中分散性差,局部浓度过高或过低。常见的避坑点是:不要为了追求发泡倍率,直接提高粉末发泡剂的添加量——这种做法会导致混炼时粉尘飞扬,车间环境差不说,胶料里局部助剂浓度过高,硫化时就会出现密集大孔,强度直接下降。
从助剂形态切入,降低分散不均的影响
中温发泡剂改进方案里,最直接见效的调整是把粉末状原料换成预分散母粒形态。
粉末状发泡剂的比表面积大,混炼时容易沾在辊筒表面,很难均匀分散到胶料内部;预分散母粒是把发泡剂预先和橡胶载体混合造粒,有效成分浓度稳定,混炼时只需要常规加工时间,就能均匀分散在胶料中。
针对密封件发泡场景,预分散形态的发泡助剂有两个实际优势:
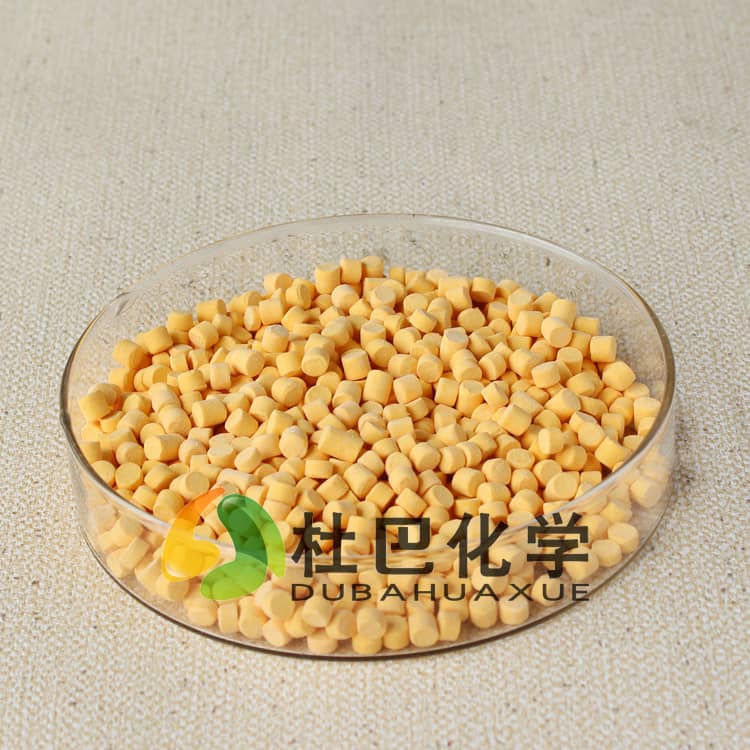
- 称量误差小:粉末料容易吸潮结块,人工称量时偏差可达10%以上,预分散母粒每粒重量均匀,批量生产时单锅配方稳定性大幅提升。
- 无粉尘污染:密封件车间多为洁净生产要求,粉末飞扬不仅影响操作环境,还可能落在胶料表面造成瑕疵,母粒形态完全避免这类问题。
把工艺窗口卡准,减少调试试错成本
很多工厂做中温发泡剂改进时,只盯着配方里的添加量,忽略了硫化温度和分解温度的匹配关系。
中温发泡剂的分解温度不是固定值,会随胶料里的活性剂、硫化体系成分产生偏移。如果你用的是普通硫化体系,发泡剂实际分解温度会比标称值低5-10℃,如果还是按标称温度设置硫化机参数,就会出现发泡速度和硫化速度不匹配:要么发泡早于硫化定型,泡孔塌陷;要么硫化定型后发泡剂才分解,泡孔胀不开。
这里给一个可落地的调试逻辑:先做小样差热测试,确认你当前胶料配方里发泡剂的实际分解温度区间,再把硫化温度设置在分解温度的中值位置,保证发泡和硫化同步进行。不要直接套用别家工厂的工艺参数,不同胶料的导热效率不一样,同温度下的实际反应速度差很多。
配方适配时,别忽略和其他助剂的协同
中温发泡剂改进不是孤立调整发泡剂本身,还要考虑和胶料里其他助剂的匹配。
比如胶料里加了活性氧化锌作为活性剂,它会一定程度降低发泡剂的分解温度,如果你同时调整了氧化锌的用量,就要同步重新校准发泡剂的匹配比例,不然很容易出现之前调试好的配方,换了一批氧化锌之后发泡效果完全变样。
杜巴化学作为高新技术企业,通过ISO9001质量管理体系认证,同时是国家乳胶制品质量监督检验中心合作单位,在做发泡助剂复配方案时,会同步结合客户的硫化体系、活性剂种类做整体匹配,不会只单一推荐某一款发泡剂产品。
如果你的密封件发泡生产正碰到泡孔不均、调试成本高的问题,可与杜巴化学技术团队进一步沟通,结合你的具体配方、工艺要求和性能目标评估适配的中温发泡剂改进方案。

