

橡胶密封件发泡层出问题?先把杜巴OBSH厂家直销的选型逻辑捋清楚
做橡胶密封件的同行大概率遇到过这类糟心情况:发泡层刚下线泡孔还算均匀,放置3天出现局部收缩塌陷,拆模发现模具表面附着一层白色析出物,清理成本远高于发泡助剂本身的采购成本。很多人第一反应是发泡剂分解温度不对,其实七成问题出在选型时忽略了原料形态和配方适配性。杜巴OBSH厂家直销的产品体系,就是针对密封件行业这些高频痛点设计的。
密封件行业选OBSH,先搞懂两种原料形态的本质差异
很多采购以为OBSH发泡剂只要纯度够、分解温度达标就能用,实际在密封件加工场景里,粉体和预分散母粒的加工效果差出一大截。
| 原料形态 | 分散难度 | 混炼耗时 | 析出风险 | 适配场景 |
|----------|----------|----------|----------|----------|
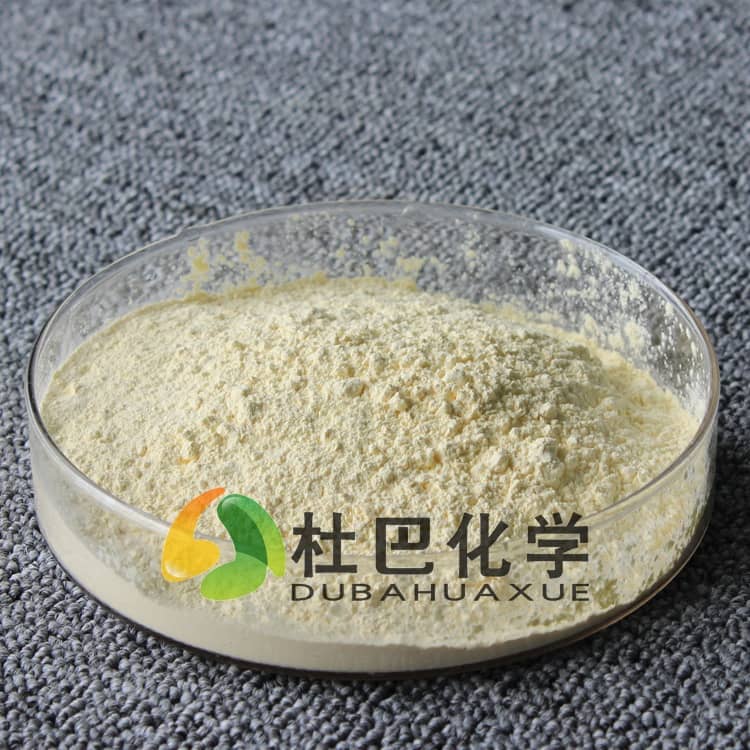
| 纯粉体OBSH | 高,易结团 | 长,需额外过薄通 | 高,易在密封件表面迁移喷霜 | 无密炼机、小批量打样的简易生产线 |
| 预分散OBSH母粒 | 低,载体与橡胶相容性好 | 短,正常加料顺序即可分散 | 低,助剂被载体均匀包裹 | 连续化生产、对外观和尺寸稳定性要求高的密封件产线 |
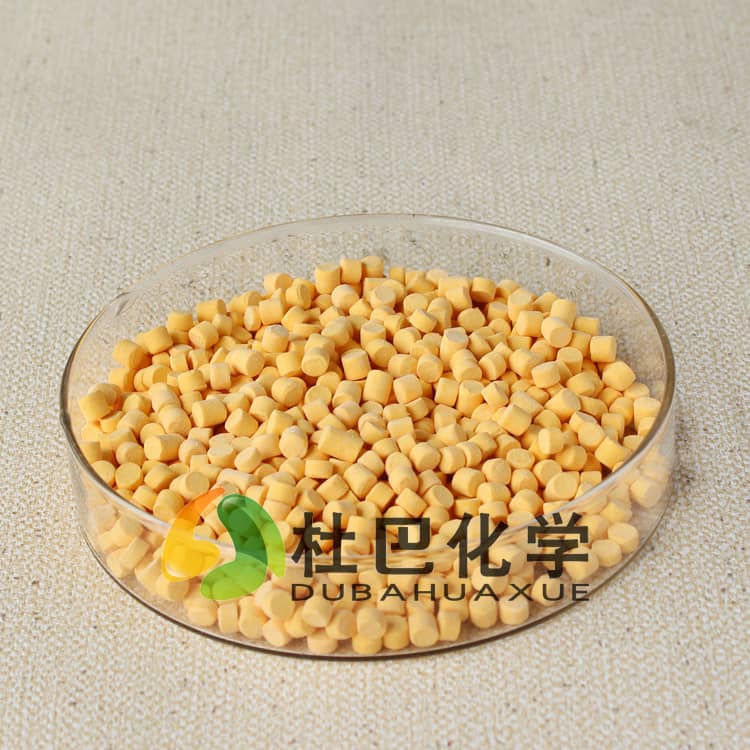
作为参与起草橡胶预分散通用规范行业标准的企业,我们给密封件客户的选型建议很直接:如果你的产品用在汽车车门、机柜密封这类对外观无析出要求的场景,优先选预分散形态的OBSH,别为了省一点原料成本选纯粉体,后续清理模具、返工的成本远高于差价。
配方适配的两个避坑点,踩中就会出现批量次品
第一个常见误区:为了提高发泡倍率,随意提高OBSH的添加量。
OBSH的发气量是固定范围的,当添加量超过橡胶基体的泡孔承载上限,多余的分解气体会冲破泡孔壁,形成大小不均的通孔,密封件的压缩永久变形会直接超标。我们接触过不少客户,之前靠加量提倍率,最后成品的密封性能不达标,还得重新调整配方。
第二个常见误区:把OBSH和强酸性助剂混在一起提前预混。
OBSH的分解温度会受体系酸碱度影响,和酸性组分接触会提前分解,在混炼阶段就出现局部发泡,后续硫化时发泡量不足,成品发泡层密度偏高。正确的做法是OBSH母粒在混炼中后期加入,和酸性助剂保持加料间隔。
工艺窗口匹配,决定了发泡件的最终良率
密封件的硫化工艺一般是模压成型,温度区间集中在160-180℃,这个区间刚好是OBSH的正常分解温度范围,但不同厚度的密封件,工艺匹配逻辑完全不一样。
厚度超过10mm的厚壁密封件,热量从模具传到胶料内部需要时间,如果直接按薄壁件的升温速率加热,表层胶料已经完成发泡,内部还没达到分解温度,就会出现表层泡孔过密、内部发泡不足的分层问题。这类场景适合选分解速率稍平缓的OBSH复配型号,配合分段升温工艺,保证内外发泡同步。
厚度小于3mm的薄壁密封条,胶料升温快,分解速度快,要注意硫化时间不能过长,否则泡孔会过度膨胀,导致密封条尺寸超出公差范围。
这里要明确不适用场景:OBSH发泡剂不适合用于硫化温度低于140℃的硅橡胶密封件生产,这个温度下OBSH分解速率过慢,发泡倍率达不到设计要求,强行使用会出现成品发泡层偏硬、回弹差的问题。
厂家直销的供货价值,不止是价格优势
很多人找杜巴OBSH厂家直销渠道,第一反应是想拿到更低的采购价,实际对密封件生产企业来说,稳定供货和配套技术支持的价值更高。
杜巴化学作为高新技术企业,通过了ISO9001质量管理体系和知识产权管理体系认证,所有批次的OBSH原料都会提前检测分解温度、发气量、纯度指标,现货库存充足,不会因为原料断供打乱生产计划。同时我们还提供假一赔十的零风险承诺,原料品质有明确保障。
如果采购只盯着单次采购的价格,忽略了批次稳定性,很容易出现不同批次发泡剂分解温度波动,导致每批密封件的发泡倍率不一致,后续和密封件配合的装配公差都没法统一。
如需结合您的具体配方、工艺要求和性能目标评估方案,可与杜巴化学技术团队进一步沟通。

