

H1: 对照杜巴发泡剂产品目录选型:先匹配鞋材发泡的工艺条件,再看性能
鞋材发泡最常见的批量报废原因,不是助剂分解率不够,而是选型时只盯着分解温度参数,忽略了助剂形态与实际炼胶、硫化节奏的匹配度。很多采购对照杜巴发泡剂产品目录挑了标称分解温度适配的产品,上线还是出现泡孔粗大、表面塌陷,问题往往出在分散性和工艺窗口的适配性上。
H2: 选发泡助剂,先搞懂两种形态的适用边界
目前鞋材发泡场景常用的发泡助剂分两种基础形态:
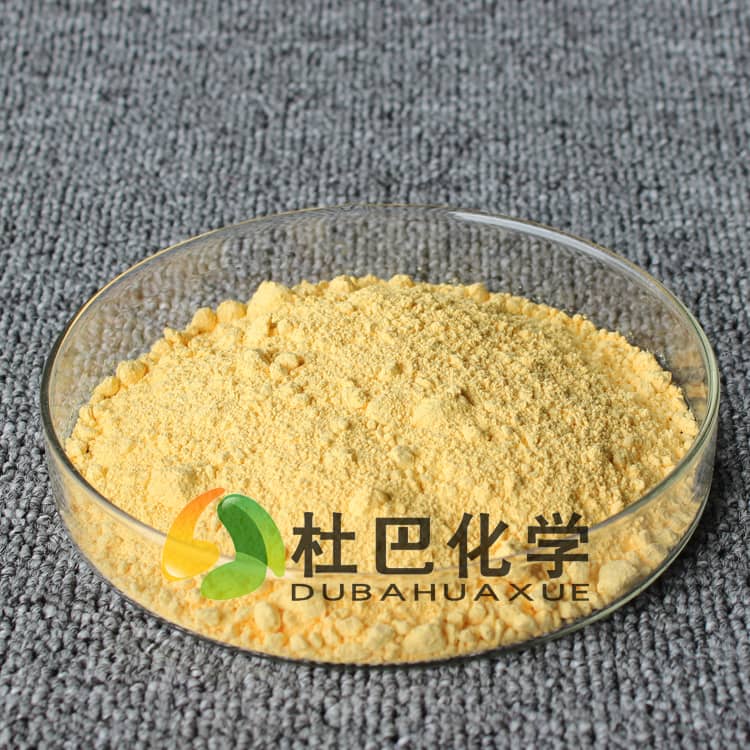
- 粉体发泡剂:直接以粉末状态投料,分解反应速率受混炼分散程度影响大,混炼不均时局部浓度过高,很容易出现局部泡孔并连、表面鼓包。这类形态适合小批量、多配方灵活调整的实验线,不建议用在连续生产的大型密炼机产线上——粉体投料时扬尘大,实际称量误差容易超过±5%,批次稳定性很难保证。
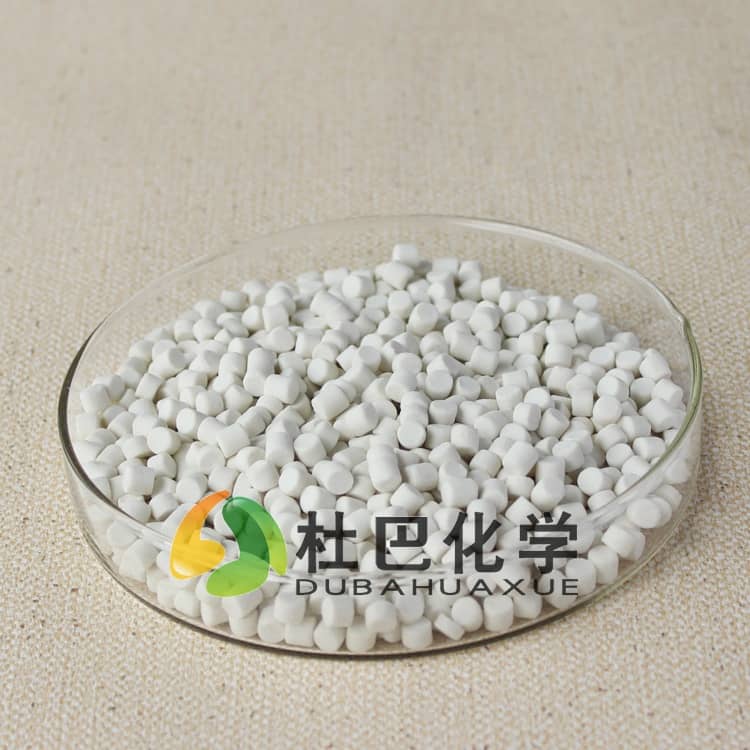
- 预分散母胶粒发泡剂:按照标准预分散工艺把发泡剂活性成分与载体橡胶混匀造粒,活性成分含量稳定,投料时称量误差小,混炼时能快速在胶料中分散,不会出现局部浓度集中的问题。这类形态适合连续化批量生产的鞋材厂,能大幅降低因分散不均导致的泡孔缺陷。
这里有个很多人踩过的坑:不要为了省混炼时间,把预分散母胶粒发泡剂和高硬度生胶一起长时间高温密炼。母胶粒的载体是软质橡胶,高温长时间混炼会提前让发泡剂达到临界分解温度,胶料在模内还没成型就开始发泡,直接导致模腔溢料、成品厚度不均。
H2: 不同鞋材配方,发泡剂的匹配逻辑完全不同
对照杜巴发泡剂产品目录选品时,不能只看分解温度这一个参数,要结合胶种体系和硫化节奏匹配:
| 鞋材常用胶种体系 | 发泡剂选型匹配要点 | 不建议选择的类型 |
|------------------|--------------------|------------------|
| EVA/橡胶共混鞋中底 | 优先选分解温度与硫化速率同步的OBSH类发泡剂,分解产生的气体细腻,泡孔闭孔率高,成品回弹好 | 分解温度过低的通用发泡剂,容易在混炼阶段提前分解 |
| 天然橡胶休闲鞋底 | 搭配活性剂调节发泡剂分解速率,让发泡峰值与硫化峰值重合,避免塌泡 | 未做活化处理的粉体发泡剂,分解速率滞后于硫化节奏 |
| 高硬度橡胶鞋底 | 选择发泡剂与促进剂复配的预分散母粒,减少多组分称量误差 | 多组分单独粉体投料的方案,分散一致性差 |
作为参与橡胶预分散通用规范行业标准起草的企业,我们在客户对接中发现,超过六成的发泡质量问题,都不是发泡剂本身性能不达标,而是选品时没有把助剂形态、配方体系和生产工艺节奏三者对应起来。
H2: 工艺窗口卡得严的产线,优先选预分散母胶粒
很多鞋材厂的硫化机温控波动能达到±5℃,如果发泡剂的分解温度区间窄,很容易出现同一模内靠近加热板的位置泡孔过度膨胀,远离加热板的位置发泡不足。这种工况下,选分解温度区间更宽的预分散母胶粒发泡剂,能容忍一定的温控波动,减少废品率。
如果你的产线是做薄底鞋材,胶料厚度薄、硫化时间短,不建议选分解速率过快的发泡剂——气体释放太快,胶料还没来得及形成足够的弹性强度包裹气泡,就会出现表面针孔、塌陷。
H2: 采购时别只看单价,要算全流程损耗
对照杜巴发泡剂产品目录询价时,别只对比每公斤的单价。粉体发泡剂虽然单价略低,但要算上混炼过程中的扬尘损耗、分散不均导致的废品率、称量人工成本,整体生产损耗往往比预分散母胶粒更高。杜巴化学所有出厂产品执行假一赔十零风险承诺,现货充足,采购周期稳定,不会因为临时断供打乱生产排期。
如需结合您的具体配方、工艺要求和性能目标评估方案,可与杜巴化学技术团队进一步沟通。

