

杜巴发泡剂实验方法:橡胶发泡测试别上来就烧料
不少橡胶厂做发泡配方调试,习惯直接拿大生产设备试料,调一次废半车胶,成本高还找不准问题根源。很多时候不是发泡剂本身性能差,是前期实验室阶段的杜巴发泡剂实验方法错了,把“测试误差”当成了“配方问题”,越调越偏。
先搞懂:什么样的样品适合做实验室发泡测试
做实验前先分清楚你手里的发泡剂形态,不同形态的测试逻辑完全不一样。
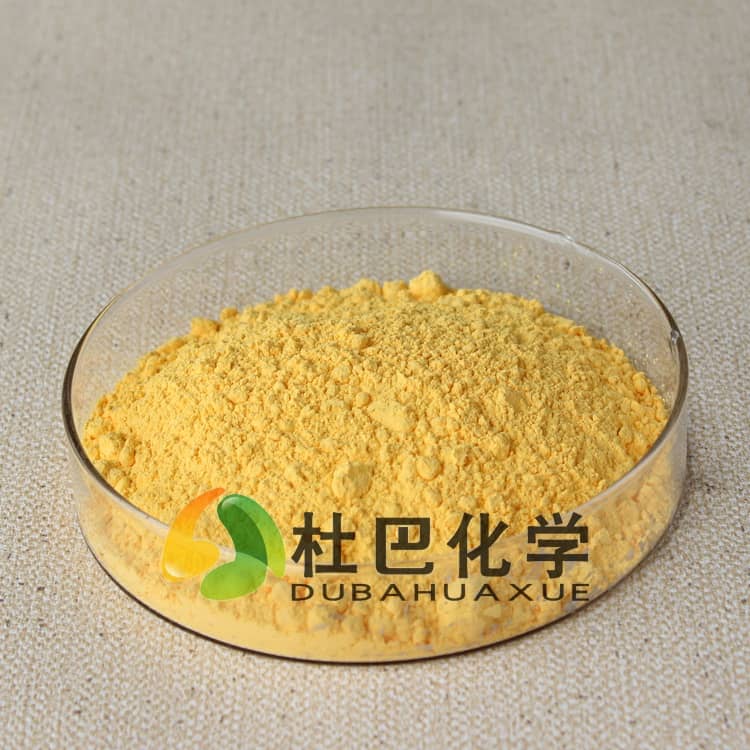
- 粉体OBSH发泡剂:本身容易飞扬、分散性差,实验室小密炼机混炼时很容易结团,直接测分解温度会比实际值偏低10-15℃,因为粉体团聚后接触热介质不充分。
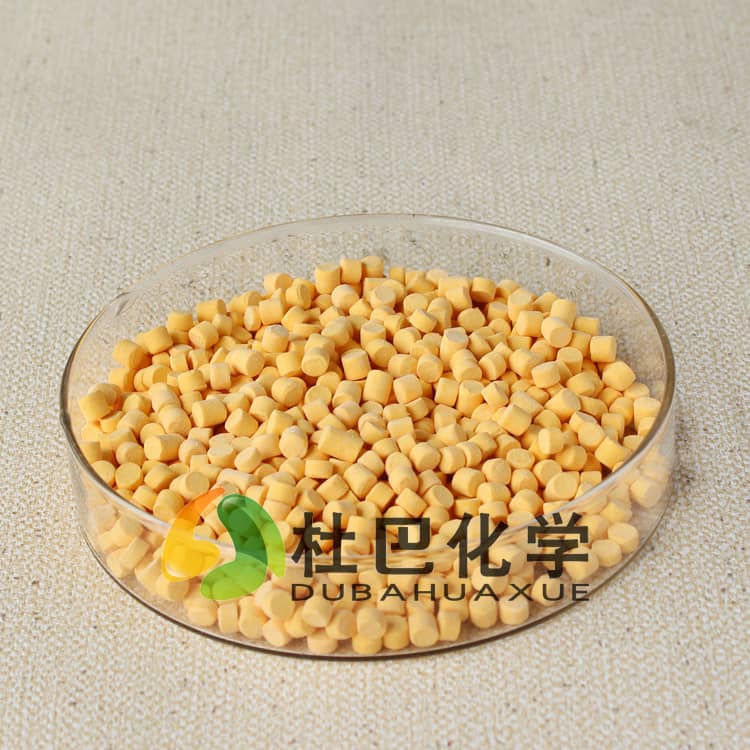
- 预分散母胶粒形态的发泡剂:是把OBSH有效成分载在橡胶载体里,混炼时不容易飞扬,分散均匀性更好,测试数据更贴近大生产状态。
这里有个明确的适用边界:如果你要测试的是预分散类发泡剂的实际发孔效果,就不要用纯粉体做平行对照,两者的分散前提不一样,测出来的结果没有参考性。
最容易被忽略的分散性前置测试
很多配方师做发泡实验,上来就测分解温度、发气量,跳过了最基础的分散性验证。
作为参与橡胶预分散通用规范行业标准起草的企业,我们在给客户做技术服务时,会先做一个1分钟的快速分散验证:取混炼后的胶料薄通3次,剪取1mm厚的胶片对着灯光看,如果能看到明显的白点或者颗粒团,说明发泡剂分散不达标,这时候测出来的任何发泡数据都不准。
避坑提醒:别用“配方里加了分散剂”就默认分散没问题。粉体发泡剂在低门尼粘度的胶料里,哪怕加了分散剂,密炼机转速低于30转/分钟时,依然会出现局部团聚。实验室小密炼机的混炼时间要比大生产缩短20%,否则载体胶提前吃料,发泡剂颗粒被包裹在胶团内部,分散性会更差。
工艺模拟环节别只盯分解温度
实验室测发泡性能,光靠热重分析(TGA)测分解曲线远远不够。TGA测的是纯发泡剂的热分解特性,和橡胶基体里的实际分解环境差很多——胶料里的氧化锌、促进剂、填充剂都会改变发泡剂的分解速率。
正确的杜巴发泡剂实验方法,要做三步工艺模拟:
- 按实际配方比例把发泡剂和配套助剂(氧化锌、促进剂、软化剂)混炼均匀,做成2mm厚的标准胶片,放在平板硫化机上按实际硫化温度压片,记录从胶料放入到开始起发的时间。
- 起发后保持压力不变,观察10分钟内的泡孔均匀度,有没有出现局部大孔、塌泡。
- 取出发泡后的胶片,测密度和发泡倍率,和理论计算值做对比。如果实际发泡倍率比理论值低30%以上,基本可以判定是分散出了问题,不是发泡剂量不够。
这里有个常见的认知误区:很多人觉得实验温度越高越容易看出发泡效果,其实不然。如果实验温度比实际生产温度高20℃,发泡剂会在胶料还没充分流动的时候就快速分解,气体直接从胶料表面逸出,测出来的发气量会严重偏低,完全没法指导生产。
从实验数据到生产落地的衔接
实验室做出来的合格样品,不要直接放大到生产线。
杜巴化学作为国家乳胶制品质量监督检验中心合作单位,会建议客户先做5公斤级的中试小批量验证,把实验室的混炼时间、硫化温度、压力参数等比例放大,重点看预分散发泡剂在大剪切力下的分散稳定性。如果中试阶段泡孔均匀度和实验室数据偏差超过15%,就要检查密炼机的上顶栓压力,不要盲目调整发泡剂用量。
做实验时还要留好留样:每一批次测试的发泡剂样品、混炼胶样、发泡后的胶片样,都要做好标签留存。后续生产出问题时,可以直接对比留样的性能差异,快速定位是原料批次波动还是工艺参数飘移。
如需结合您的具体配方、工艺要求和性能目标评估方案,可与杜巴化学技术团队进一步沟通。

