

杜巴中温发泡剂应用案例:从鞋料到密封件的配方适配与问题排查
做橡胶发泡制品的配方人员大多遇到过这类问题:明明按参考配方投了发泡剂,最终成品要么泡孔大小不均,要么表面析出一层白霜,甚至出现发泡程度和硫化节奏错位——橡胶还没完成交联定型,气体已经全部逸出,成品密度比设计值高出近20%。很多人第一反应是换更高品质的发泡剂原料,但结合杜巴中温发泡剂应用案例的长期跟踪经验,近七成的发泡缺陷,根源不在发泡剂本身纯度,而在助剂形态选择与工艺窗口的匹配度上。
先厘清:什么场景才适合选中温发泡剂
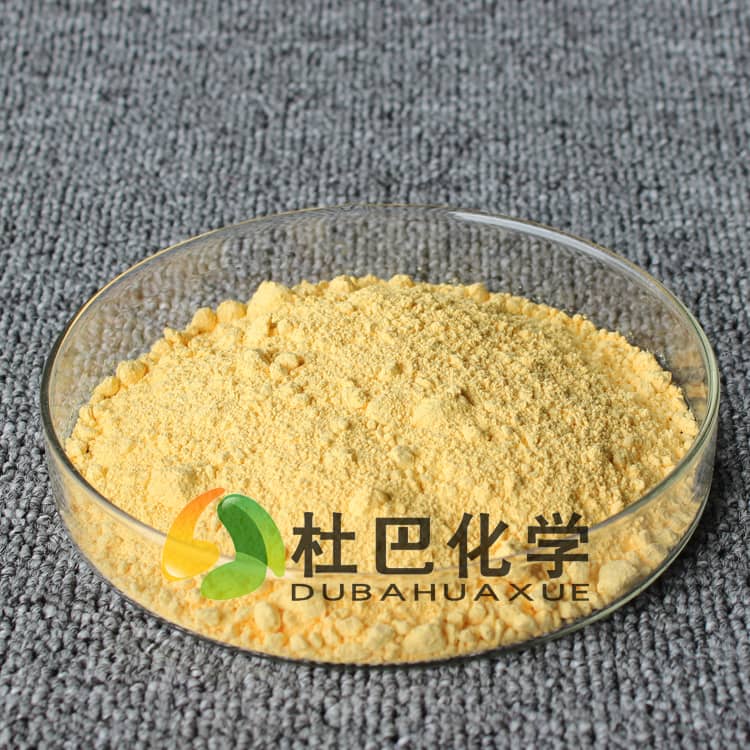
中温化学发泡剂的核心分解温度区间在150-160℃,这个温度带恰好匹配多数橡胶制品的常规硫化温度,不需要额外调整硫化工艺参数就能完成发泡,这也是它被广泛用于鞋材、密封件生产的核心原因。
但它不是“万能发泡选项”,有明确的适用边界:
- 适合场景:需要细腻闭孔结构的模压鞋材、要求低气味的橡胶密封件、对发泡过程洁净度有要求的浅色制品;
- 不适合场景:硫化温度低于140℃的厚壁制品(发泡剂分解不完全,泡孔密度不达标)、需要大倍率开孔结构的海绵垫材(分解速率偏慢,气体难以形成连续开孔网络)。
这里要提一个最常见的选型误区:不少鞋材厂为了追求更快的发泡速度,直接在中温发泡体系里复配少量高温发泡剂,却不调整硫化温度。结果高温发泡剂在硫化结束时还没分解完全,成品放置一周后持续缓慢发泡,出现尺寸超标的问题。我们在跟进客户案例时遇到过3起类似问题,最终都是通过单独使用对应温区的发泡剂、微调硫化保温时间解决的。
不同助剂形态的落地差异,比纯度更影响成品稳定性
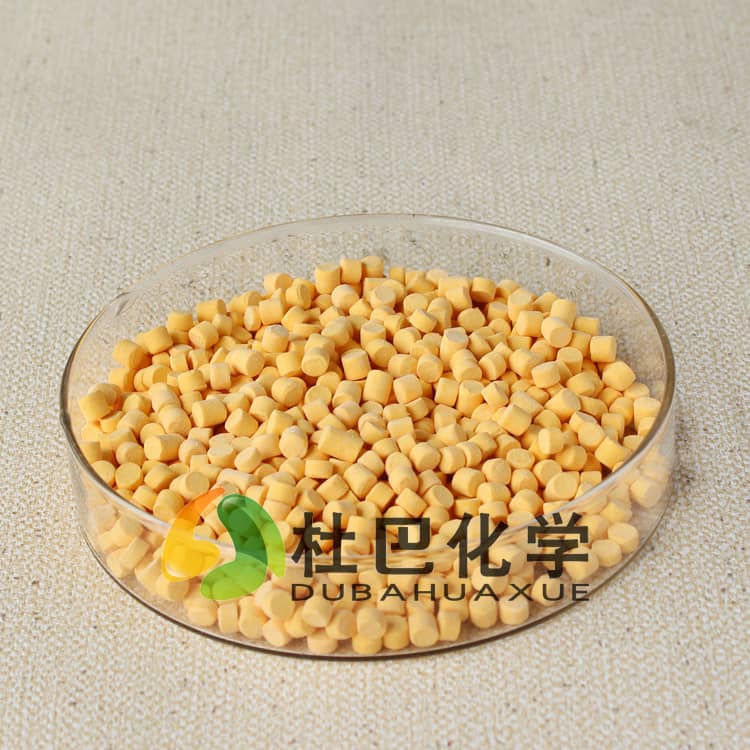
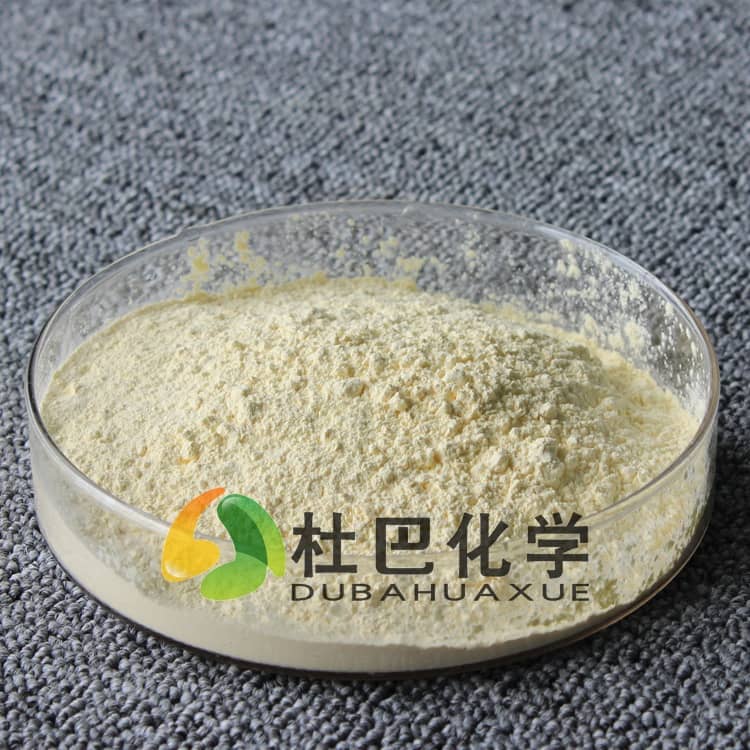
很多采购方选发泡剂时只看原料纯度参数,忽略了助剂形态对生产过程的影响。结合杜巴化学参与起草橡胶预分散通用规范的技术积累,我们把目前常用的中温发泡剂形态差异整理成对比,方便配方人员快速判断:
| 助剂形态 | 分散难度 | 对炼胶设备要求 | 析出风险 | 适配工艺 |
|----------|----------|----------------|----------|----------|
| 纯粉态发泡剂 | 高,易出现粉尘飞扬、局部结团 | 需要高剪切密炼机,混炼时间需延长20% | 高,粉体易在胶料表面迁移 | 大批量连续生产的深色厚制品 |
| 预分散母胶粒发泡剂 | 低,常温下可快速在胶料中分散 | 普通开炼机即可混炼,无粉尘问题 | 低,发泡剂被载体胶包裹,迁移性弱 | 浅色鞋材、密封件等外观要求高的制品 |
从杜巴中温发泡剂应用案例的跟踪数据来看,使用预分散母胶粒形态的发泡剂,成品的泡孔直径偏差能控制在更小的范围里——这不是因为母粒里的发泡剂纯度更高,而是因为它从根源上减少了粉体结团导致的局部发泡过度问题。
特别提醒一个生产细节:纯粉态发泡剂如果在混炼时投料温度超过100℃,很容易在胶料内部提前分解,等到硫化阶段时有效发气量已经损失了近三成。很多厂抱怨“同样的配方,换了一批发泡剂就不好用”,其实是混炼投料时的辊温没控制好,和原料本身质量无关。
工艺窗口不匹配,是密封件发泡良率低的核心原因
在橡胶密封件的生产场景里,中温发泡剂的应用难点从来不是“能不能发泡”,而是能不能让发泡和硫化的节奏刚好对上。
密封件的结构通常有薄壁位置和厚壁位置,同一模腔内的胶料升温速度存在差异:薄壁位置温度上升快,发泡剂先分解;厚壁位置升温慢,发泡剂分解滞后。如果发泡剂的分解速率固定不变,就会出现薄壁位置泡孔过大、厚壁位置发泡不足的问题,最终导致密封件的压缩永久变形性能不达标。
我们在跟进这类客户案例时,不会直接推荐单一参数的发泡剂,而是会先核对客户的硫化温度、模腔结构、胶料导热系数,再匹配对应分解速率的预分散发泡剂母粒——对于壁厚差超过5mm的密封件,我们更建议用分解速率稍缓的型号,让厚壁位置的胶料先完成初步交联,再让发泡气体均匀膨胀,避免气体冲破交联结构形成连通孔。
很多配方人员习惯沿用传统的“发泡剂加量多少决定发泡倍率”的思路,但在实际生产中,当发泡剂加量超过临界值后,再增加用量不仅不会提升发泡倍率,反而会因为气体过多在胶料表面形成连通的气孔,导致成品表面不光滑。这也是为什么我们给的建议始终是:先确定硫化交联的速度,再匹配发泡剂的分解速率,而不是反过来调整硫化工艺去凑发泡剂的参数。
三个容易被忽略的现场避坑点
结合这些年的客户服务经验,有三个问题出现频率极高,却很少被写进通用配方手册里:
- 如果你的胶料体系里添加了大量碱性填料,不要直接使用未改性的中温发泡剂粉体——碱性环境会加速发泡剂分解,可能在混炼阶段就出现提前发泡的问题,这种情况优先选择经过载体包裹的预分散母粒,隔离碱性环境的影响。
- 浅色鞋材生产时,不要为了降低成本混用不同批次的粉态发泡剂。不同批次粉体的细度存在差异,混料后很容易在成品表面形成色差,这也是为什么外观要求高的鞋材厂更倾向选择预分散母粒形态的发泡剂。
- 中温发泡剂的储存环境要控制在30℃以下,避免阳光直射。很多厂把发泡剂放在车间角落,夏天车间温度超过40℃,发泡剂会缓慢分解,有效成分下降,使用时自然达不到设计的发气量。
作为高新技术企业、通过ISO9001质量管理体系认证的助剂供应商,杜巴化学在给客户提供中温发泡剂产品时,不会只发原料就结束服务——我们会提前和客户确认混炼设备、硫化工艺、目标成品性能,帮对方判断当前的助剂形态和工艺窗口是否匹配,从源头减少试错成本。
如需结合您的具体配方、工艺要求和性能目标评估方案,可与杜巴化学技术团队进一步沟通。

