

橡胶密封件发泡生产里,90%以上的泡孔不均、局部塌陷问题,根本不是胶料配方整体出了问题,而是橡胶发泡剂的分散均匀度、硫化与发泡的速率匹配度没卡准。很多厂一出现问题就盲目换发泡剂型号,反而越调越乱。
先排查助剂形态:粉体直接投料的分散坑
很多密封件生产还在直接投粉体发泡剂,这是最容易踩的选型误区。
粉体OBSH在厚壁密封件的密炼过程中,很容易因为局部团聚出现大小泡孔:团聚的粉体集中分解产气,就会在局部形成大孔、破孔;分散不足的区域产气不够,就会出现发泡层密度不均。
避坑提醒: 不要为了省母粒的加工成本,直接把粉体发泡剂投入密炼机做主发泡体系。尤其是壁厚超过5mm的密封件,粉体分散不良带来的次品率损失,远高于预分散母粒的采购差价。
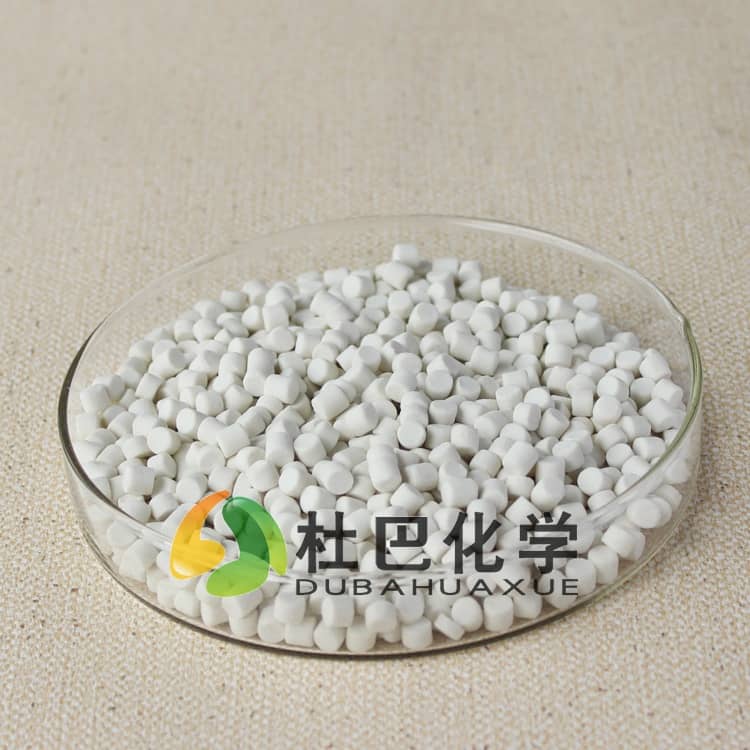
作为参与起草橡胶预分散通用规范行业标准的企业,我们在工艺验证中发现,预分散形态的橡胶发泡剂母粒,能把分散均匀度提升一个台阶——母粒提前把发泡剂颗粒包覆在载体橡胶里,投料后不会结团,能快速在胶料中均匀扩散,从根源减少泡孔大小不均的问题。
再核对工艺窗口:硫化起点比发泡温度早太多会直接塌泡
泡孔成型的核心逻辑很简单:胶料要先形成足够的交联强度,兜住发泡剂分解产生的气体,才能长出均匀细密的泡孔。
两个核心参数一旦错位,再好的发泡剂也做不出合格的发泡层:
- 硫化起步太早:胶料还没等发泡剂大量产气就已经交联定型,泡孔根本胀不开,成品发泡倍率上不去,手感偏硬;
- 发泡分解太早:发泡剂已经大量产气时,胶料还处于塑性流动状态,气体兜不住就会从胶料表面逸出,直接出现发泡层塌陷、表面鼓包。
这里要明确适用边界:
- OBSH类低温分解型橡胶发泡剂,适合需要中等发泡倍率、泡孔细腻的密封件、软质胶条场景;如果需要很高的发泡倍率、追求极低密度的发泡材料,OBSH的产气能力不一定匹配需求,不要硬套。
- 如果你用的是模压成型工艺,硫化温度刚好卡在发泡剂的分解温度区间,优先选预分散发泡母粒,减少分散波动带来的工艺偏差;如果是连续挤出的胶条生产,需要更稳定的分解速率,就要重点核对发泡剂的分解温度区间和挤出硫化管线的温度段是否匹配。
密封件发泡的3步快速排查法
遇到泡孔不均问题,不要一上来就调配方比例,按顺序排查:
- 先看胶料里有没有肉眼可见的白色粉体团聚点——有就说明分散环节出了问题,优先换预分散形态的发泡剂,不要继续调整发泡剂添加量;
- 再测硫化仪的正硫化时间,和发泡剂的分解峰值温度做对比:如果发泡分解峰值比硫化正点早30秒以上,就要适当调整促进剂体系,把硫化起点提前,兜住气体;
- 最后检查加料顺序:发泡剂如果和高温的硫化剂、促进剂同时投入密炼机,密炼腔的局部高温可能让发泡剂提前分解,混炼阶段就跑气,后续成品发泡率必然不足。
杜巴化学作为国家乳胶制品质量监督检验中心合作单位,可结合你现有的硫化体系、成型工艺,针对性调整发泡剂的形态选择与配比,减少反复试错的成本。
如需结合您的具体配方、工艺要求和性能目标评估方案,可与杜巴化学技术团队进一步沟通。

