OBSH发泡剂在密封条中应用的选型与工艺避坑指南
很多密封条生产厂都遇到过这类问题:挤出后的发泡条表面凹凸不平,剖切后泡孔大小不均,低温环境下密封胶条容易开裂,或者发泡倍率上不去,材料成本居高不下。问题往往不出在胶料本身,而是出在发泡助剂的选型和工艺匹配上。OBSH发泡剂在密封条中的应用,核心不是加多少的问题,而是选什么形态、配什么温度窗口、怎么适配不同密封工况的问题。
先搞懂:不是所有OBSH都适配密封条工艺
OBSH本身是低温分解型发泡剂,分解温度区间刚好匹配大多数三元乙丙橡胶(EPDM)密封条的硫化温度,分解后产生的气体以氮气为主,泡孔结构细腻、闭孔率高,这也是它被广泛用于密封件领域的核心原因。
但实际生产里,普通粉状OBSH直接投料,很容易出现分散不均的问题:局部团聚的发泡剂会导致局部发泡过度,形成大孔甚至穿孔,直接降低密封条的回弹性能和密封寿命。
这里有个明确的适用边界:
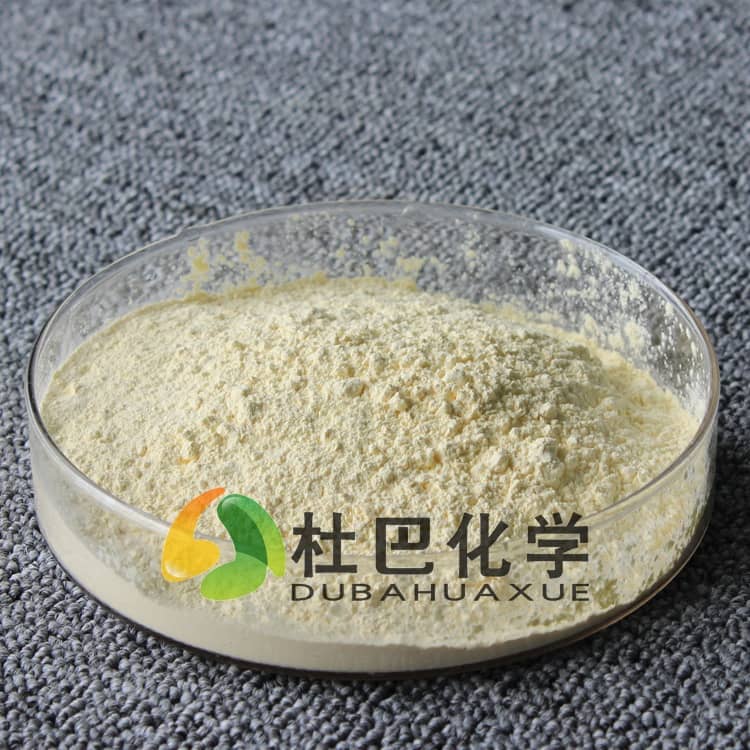
- 适合用普通粉状OBSH的场景:小批量生产、开放式密炼机混炼、胶料黏度较低的密封条配方;
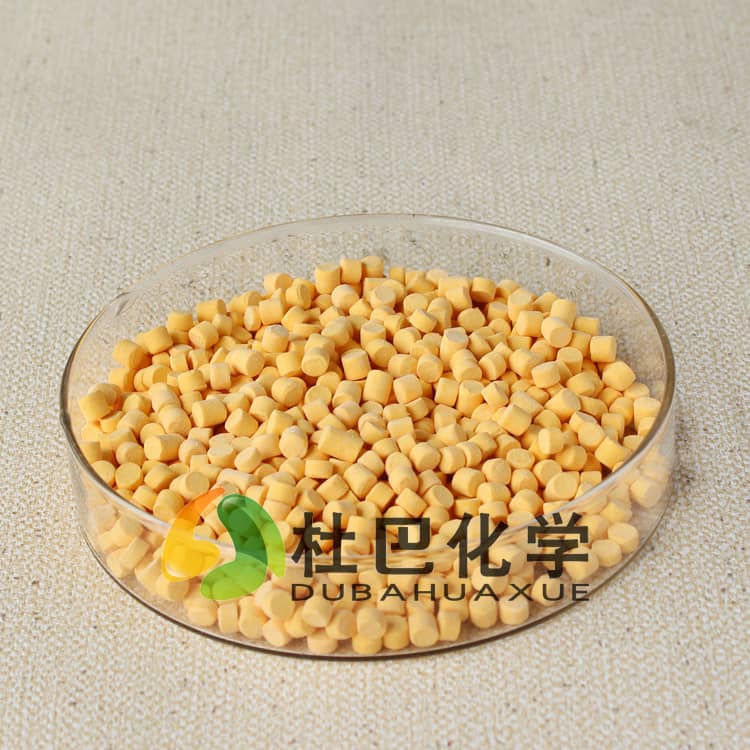
- 不适合直接用粉状OBSH的场景:连续挤出生产线、高速硫化工艺、对泡孔均匀度要求高的汽车车门密封条、幕墙密封胶条——这类场景优先选预分散母胶粒形态的OBSH,能大幅降低分散不均的风险。
作为参与起草橡胶预分散通用规范的企业,我们在和密封条客户对接时发现,80%以上的发泡不良问题,根源都是直接用粉体发泡剂投料,没有做预分散处理。预分散母胶粒是把OBSH粉体预先和载体橡胶混合造粒,投料后在胶料里的分散速度更快,不会出现局部浓度过高的问题,这也是行业标准里对预分散助剂分散性的基本要求。
不同密封工况的选型逻辑,别一套配方用到底
密封条的使用场景差异很大,对发泡结构的要求完全不同,不能用同一个OBSH添加量走天下。
| 密封条应用场景 | 核心性能要求 | OBSH选型与适配要点 |
|----------------|--------------|--------------------|
| 汽车车门/后备箱密封条 | 耐低温、低压缩永久变形 | 优先选高纯度OBSH,搭配活性氧化锌作为活性剂,降低分解温度,避免高温硫化时泡孔合并 |
| 建筑幕墙门窗密封条 | 耐候、尺寸稳定 | 控制发泡倍率,OBSH添加量不宜过高,避免长期日晒后收缩 |
| 冰柜/冷库密封胶条 | 低导热、耐低温脆化 | 提高闭孔率,OBSH搭配少量助发泡剂,减少开孔率,避免冷量流失 |
| 普通机械密封胶条 | 成本可控、基础弹性 | 可根据成本要求调整OBSH添加量,配合通用活性剂即可 |
这里有个常见的选型误区:很多厂家觉得发泡倍率越高越好,密封条越软密封效果越好。实际上过高的发泡倍率会让泡孔壁变薄,压缩永久变形率上升,长期使用后密封条被压实无法回弹,反而会出现漏风、漏水的问题。一般密封胶条的发泡倍率控制在1.3-1.8倍区间,性价比和性能的平衡是最优的。
工艺匹配的3个关键避坑点
选对了助剂形态,工艺不匹配照样出问题。结合我们给密封件客户做技术服务的经验,有三个高频踩坑点需要特别注意:
- 混炼温度控制失误:OBSH的分解温度在150-160℃左右,如果混炼时辊温超过120℃还没下片,胶料里的OBSH提前开始分解,等到挤出硫化时发泡动力已经不足,会出现发泡倍率低、泡孔稀疏的问题。正确的做法是混炼后期再加入OBSH,控制辊温在100℃以下,避免提前分解。
- 硫化温度与分解速度不匹配:如果密封条采用连续热空气硫化工艺,硫化温度设置在200℃以上,OBSH分解速度过快,气体来不及均匀扩散就会冲出胶料表面,形成表面起泡、麻面。这种情况下要么适当降低硫化温度,要么调整OBSH的搭配比例,减缓分解速度。
- 忽略活性剂的协同作用:单独使用OBSH时分解温度偏高,很多厂家为了降低分解温度,会随意添加硬脂酸类活性剂,结果导致分解速度波动大,泡孔不均。正确的方式是搭配适配的活性氧化锌作为活性剂,既能平稳降低OBSH的分解温度,又不会影响硫化体系的匹配性。杜巴化学作为国家乳胶制品质量监督检验中心的合作单位,在助剂与硫化体系的协同匹配上有成熟的测试方法,能帮客户快速找到工艺适配的平衡点。
最后要明确一个不适用场景:如果你的密封条是用于接触食品的容器密封,或者对气味要求极高的室内场景,OBSH分解后会有极少量的副产物残留,这种情况下需要提前做气味和迁移量测试,确认符合相关环保要求后再批量使用。
如需结合您的具体配方、工艺要求和性能目标评估方案,可与杜巴化学技术团队进一步沟通。