杜巴发泡剂怎么用?橡胶密封件发泡工艺实操指南
做橡胶密封件的厂家都遇到过类似问题:同一锅胶料,换了批次发泡剂,泡孔突然变粗;模压出来的密封圈边角起鼓,裁切后内部有空洞;低温硫化时发泡倍率上不去,高温又直接烧穿表层。很多人第一反应是“发泡剂纯度不够”,其实九成问题出在使用环节的细节疏漏上。
先明确适用边界:哪些密封件场景不适合直接用纯OBSH发泡剂
杜巴的OBSH发泡剂属于低温放热型发泡剂,分解温度集中在150-160℃区间,发气量稳定,分解产物无刺鼻异味,做出来的泡孔结构细腻。但它不是万能配方助剂:
- 不适合厚度超过30mm的厚壁密封件:厚制品内部散热慢,发泡剂集中分解容易造成内部泡孔连通,出现塌陷
- 不适合需要二次硫化的硅胶密封件:二次硫化温度通常超过200℃,残留的未分解发泡剂会持续产气,导致成品存放过程中鼓包
- 不适合纯丁基橡胶的高填充配方:高填料体系里纯发泡剂容易团聚,分散不均会直接导致局部泡孔过大
投料与混炼环节最容易踩的3个坑
很多工厂拿到发泡剂就跟着普通填料一起丢进密炼机,这是最常见的操作误区。
第一,投料顺序错了会直接毁掉分散效果。正确的做法是等橡胶塑炼完成、小料(促进剂、活性剂)混均匀之后,再加入发泡剂,而且混炼温度必须控制在110℃以下——一旦料温超过发泡剂的预分解温度,还没出模就开始产气,混炼过程中胶料内部就会形成大的空泡,成品直接报废。
第二,追求“发泡倍率越高越好”的盲目加量。OBSH的常规添加量是胶料重量的2%-5%,很多配方师为了做更软的密封件直接加到8%以上,结果就是泡孔壁太薄,压缩永久变形直接超标,密封件用半年就压塌漏液。
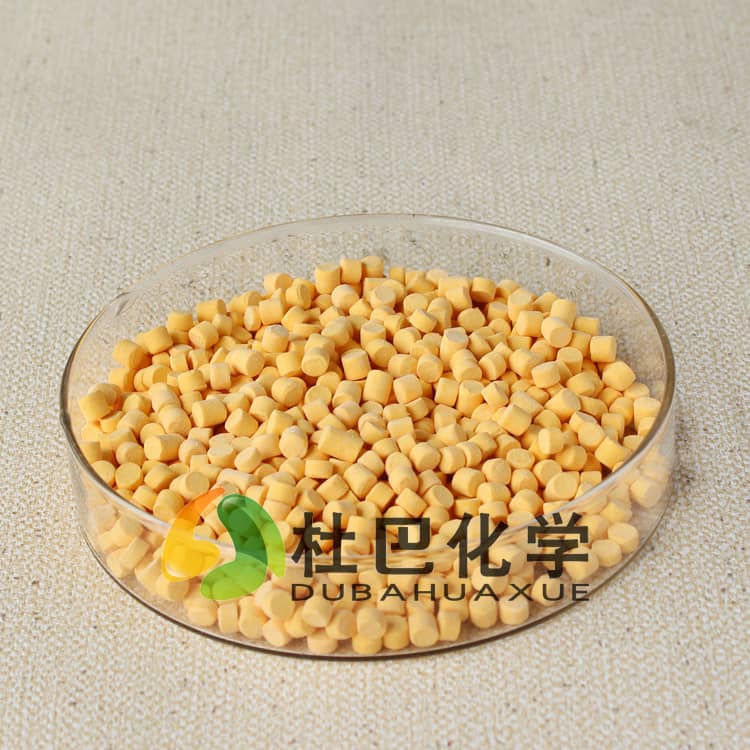
第三,忽略预分散处理。纯粉状OBSH的粒径虽然细,但在高粘胶料里很难完全打散,尤其是做浅色密封件的时候,肉眼可见的小白点就是没散开的发泡剂颗粒。作为参与橡胶预分散通用规范行业标准起草的企业,杜巴更建议对分散度要求高的场景,直接选用预分散母胶粒形态的发泡剂——母粒已经把发泡剂和载体橡胶预混到了均匀粒径,混炼时不需要额外延长吃粉时间,分散均匀度比纯粉高一个量级,也不会出现飞粉污染车间的问题。
硫化阶段的匹配逻辑:温度、时间、压力三者必须同步
发泡和硫化是抢时间的过程。如果硫化速度太快,胶料已经交联定型了,发泡剂还没分解完全,就会出现“外实内空”的硬芯结构;如果发泡速度太快,胶料还没建立足够的强度,气泡就会胀破连通,整个制品塌成海绵状。
实操里要记住一个匹配原则:
- 硫化起步时间要比发泡剂开始分解的时间早10-20秒,让胶料先形成一定的弹性骨架,托住发泡产生的气泡
- 模压硫化的压力要在发泡剂大量产气的阶段保持稳定,不能提前泄压,否则气泡会顺着分型面跑掉,边角缺料
- 连续硫化的线缆密封条场景,要根据生产线速度调整烘箱温度段,不能全程高温,否则表层先硫化结皮,内部气体排不出去就会形成表面鼓包
不同配方体系的调整思路
做EPDM汽车门窗密封件的时候,要搭配活性氧化锌作为活性剂,它能适当降低OBSH的分解温度,让发泡和硫化的节奏更匹配;做食品级硅胶密封垫的时候,要选择无残留析出的OBSH规格,避免泡孔里的分解产物迁移到接触面污染介质。如果是新换了发泡剂批次,一定要先打200g的小胶样,用平板硫化机做不同温度下的发泡倍率测试,不要直接上大线生产。
杜巴化学可根据您的实际需求,提供配方改性与工艺改进的全流程技术支持。